Controle de Purga em Embalagens de Varejo de Frango Marinado: Alavancas de Processo Antes da Reformulação
A purga em uma embalagem de varejo de frango marinado não é apenas uma questão de formulação. Muitas vezes, ela é o resultado visível da interação, ao longo da linha, entre variação da matéria-prima, distribuição da injeção, desvio de temperatura, energia de tumbleamento, tempo de descanso e manuseio da embalagem.
Para equipes de P&D, Qualidade e Processo, a pergunta prática é simples: antes de adicionar mais ligantes, alterar a lista de ingredientes ou aceitar uma apresentação de prateleira mais curta, você já confirmou que o processo está dando ao sistema muscular uma oportunidade justa de reter água?
A FibreYield apoia plantas de processamento adicional de aves com amaciamento enzimático e orientação de aplicação voltados a metas de maciez, funcionalidade proteica, repetibilidade de lote, considerações de rotulagem, testes de validação e suporte ao scale-up. Se você está procurando um fornecedor de enzimas para amaciamento de carne de aves, o controle de purga deve fazer parte da mesma conversa de validação.
Por que a purga aparece tarde
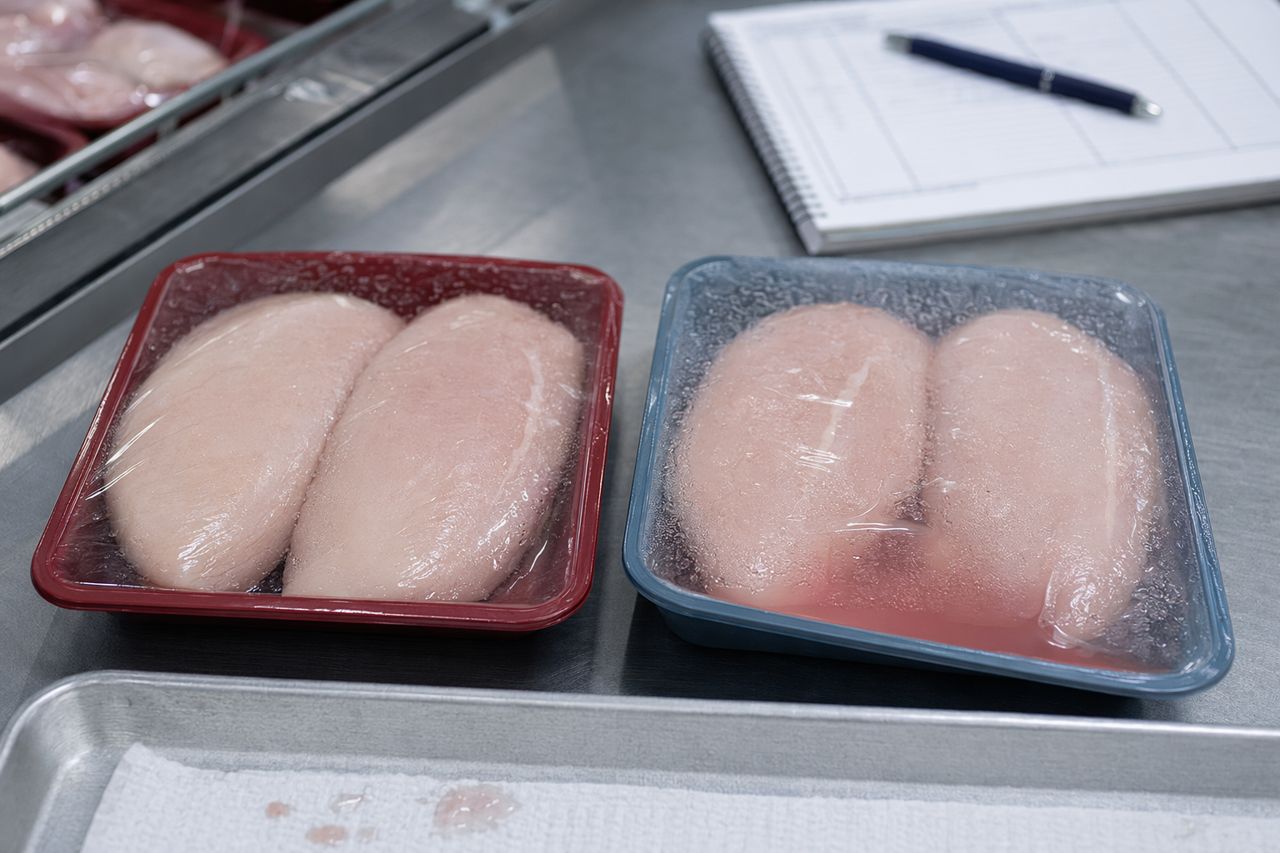
A purga no varejo é frustrante porque muitas vezes aparece depois que a planta já fez seu trabalho: injetou, tumbleou, embalou, resfriou, paletizou e expediu. Quando o líquido livre fica visível na bandeja, a causa raiz pode estar várias etapas de processo antes.
Contribuintes comuns incluem:
- Variação da carne de peito ou coxa recebida por idade, comportamento de pH, condição de toalete e histórico anterior de resfriamento
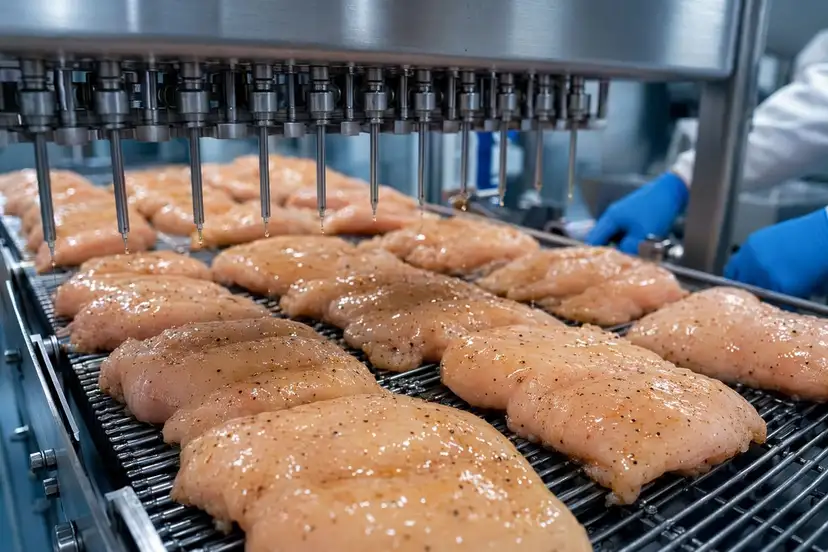
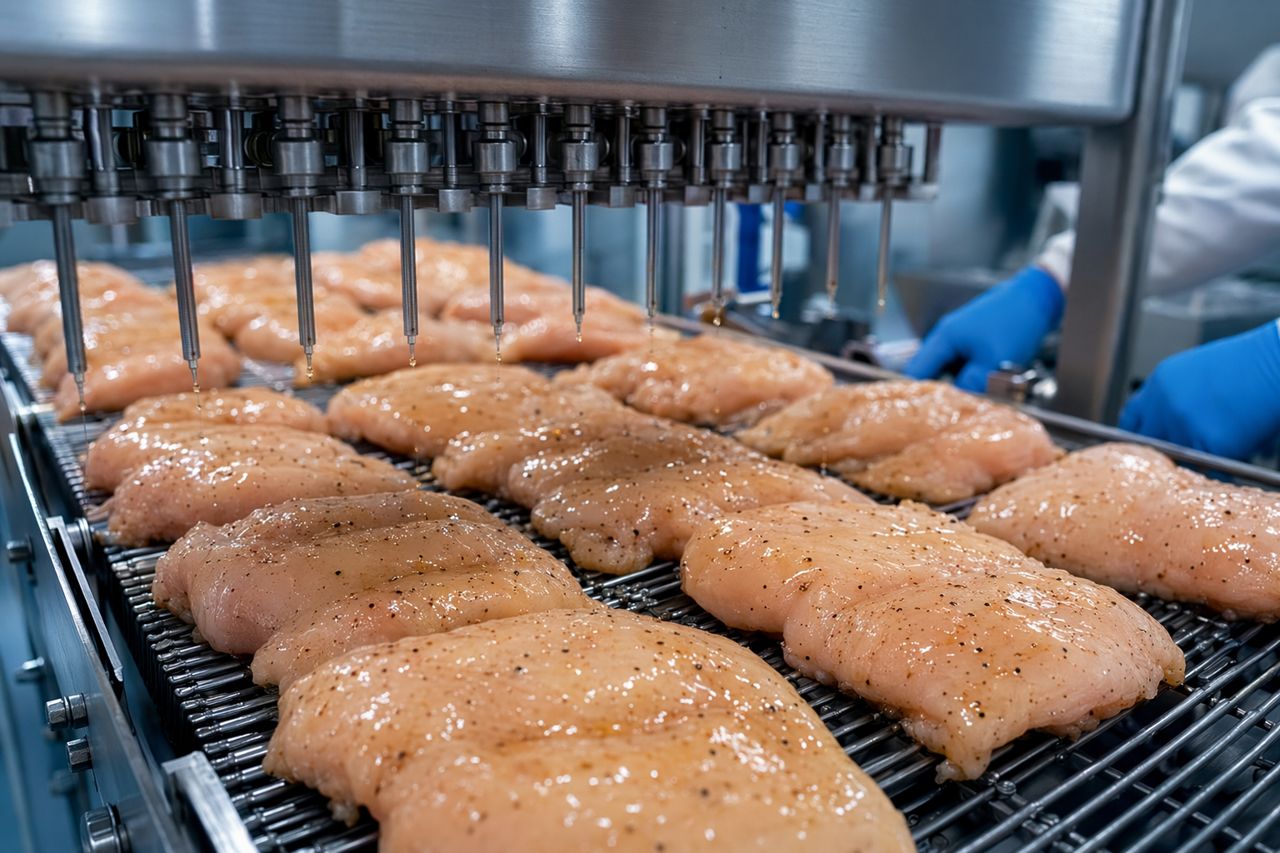
- Pick-up de injeção inconsistente entre peças, racks ou faixas da esteira
- Padrão de agulhas ou pressão que cria canais em vez de distribuição uniforme
- Temperatura da marinada que aumenta durante a produção
- Programas de tumbleamento que trabalham demais a superfície enquanto subdistribuem internamente
- Tempo de descanso curto antes da embalagem, forçando a equilibration a acontecer na bandeja
- Condições de embalagem que amplificam o gotejamento visível durante a distribuição
- Sistemas de amaciamento que melhoram a mordida, mas não são controlados com rigor suficiente quanto a tempo de contato e temperatura
A embalagem não se importa com qual departamento é responsável pela variável. Ela apenas reflete o equilíbrio final de retenção de água.
Comece definindo purga como uma métrica da planta
Antes de alterar uma formulação, alinhe a equipe sobre qual problema está sendo resolvido. Purga pode significar coisas diferentes dependendo de quem está medindo.
Distinções úteis incluem:
- Líquido livre visível sob o filme superior
- Líquido acumulado no absorvente da bandeja
- Cor ou turbidez do exsudato
- Purga após armazenamento refrigerado
- Purga após distribuição simulada
- Purga após verificações de abuso de temperatura
- Purga visível ao consumidor versus fluido total da embalagem
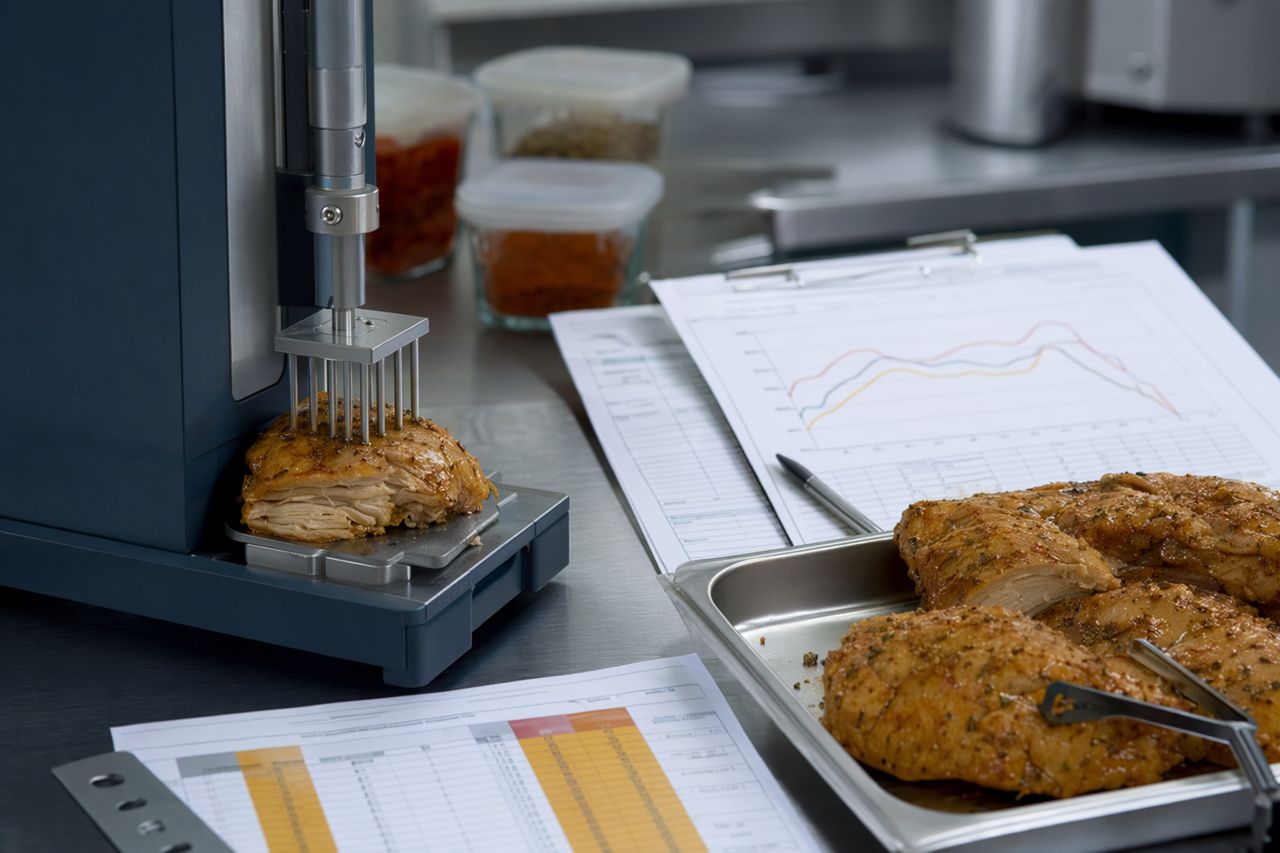
Um plano prático de validação deve conectar a purga à textura, rendimento de cocção, aceitação sensorial e aparência. Reduzir líquido livre não é uma vitória se o produto ficar borrachudo, sub-marinado, macio demais ou menos repetível na velocidade de linha.
Alavancas de processo a verificar antes da reformulação
1. Segmentação da matéria-prima recebida
Nem toda carne de aves que entra na linha de processamento adicional se comporta da mesma forma. Um projeto de controle de purga deve começar separando a variação evitável de processo da variação biológica inevitável.
Acompanhe a matéria-prima por fornecedor, lote, tamanho do músculo, condição de toalete, temperatura e tempo desde a desossa, quando disponível. Se embalagens com alta purga se concentrarem em lotes ou faixas de tamanho específicos, a fórmula pode não ser o primeiro problema.
2. Uniformidade da injeção, não apenas pick-up médio
O pick-up médio pode parecer aceitável enquanto peças individuais estão sobre-injetadas ou sub-injetadas. Essa dispersão importa. Áreas sobre-injetadas podem vazar; áreas sub-injetadas podem não atingir as metas de maciez e sabor.
Revise:
- Condição das agulhas e padrões de entupimento
- Densidade de carregamento da esteira e orientação das peças
- Ajustes de pressão e estabilidade do fluxo da marinada
- Distribuição de pick-up por faixa ou zona
- Canalização visual ou dano superficial
- Temperatura da marinada no início, meio e fim da produção
Para embalagens de varejo, o objetivo não é absorção máxima. O objetivo é uma absorção que permaneça funcional durante o tumbleamento, a espera, a embalagem e a distribuição.
3. Funcionalidade da marinada sob condições reais de planta
Uma formulação de bancada pode performar bem sob condições controladas e ainda se comportar de forma diferente na velocidade de produção. Sal, fosfato quando utilizado, amido, fibra, sistemas proteicos, componentes de sabor e etapas de amaciamento enzimático interagem com tempo, temperatura e ação mecânica.
Revise a fórmula dentro da janela real da planta:
- Por quanto tempo a marinada é misturada antes do uso
- Se a viscosidade muda durante a produção
- Se sistemas particulados ou de especiarias sedimentam
- Se a recirculação altera a temperatura
- Se o sistema de ingredientes apoia a estratégia de rotulagem
- Se a etapa de amaciamento é compatível com os tempos de espera e o controle de resfriamento
A reformulação ainda pode ser necessária, mas deve se basear em evidências da janela de processo, não em uma única observação de purga.
4. Energia de tumbleamento e temperatura do lote
O tumbleamento deve apoiar a distribuição e a funcionalidade proteica. Ele não deve se transformar em dano mecânico sem controle.
Sinais de que o programa de tumbleamento precisa ser revisado incluem espuma excessiva, rasgos na superfície, cobertura irregular, aumento rápido de temperatura, produto úmido na descarga para embalagem ou ampla variação de textura após a cocção.
Variáveis úteis para mapear incluem:
- Nível e consistência do vácuo
- Velocidade de rotação e mudanças de direção
- Tamanho da carga versus geometria do tumbler
- Tempo total de tumbleamento e intervalos de descanso
- Temperatura do produto durante e após o tumbleamento
- Tempo entre a descarga do tumbler e a embalagem
Em plantas de alta capacidade, pequenas mudanças de temperatura e tempo podem se tornar significativas ao longo do dia de produção.
5. Tempo de descanso antes da embalagem de varejo
Se o produto segue diretamente do tumbleamento para embalagens de varejo seladas, a bandeja passa a fazer parte do processo de equilíbrio. Isso pode tornar a purga mais visível.
Um período de descanso controlado pode ajudar o sistema a se estabilizar antes da embalagem. A janela de descanso correta depende do produto, do tamanho das peças, da marinada, da abordagem de amaciamento, da capacidade de resfriamento e dos requisitos de produtividade. O objetivo não é desacelerar a linha desnecessariamente. O objetivo é evitar enviar um evento de retenção de água ainda inacabado para o canal de varejo.
6. Simulação de embalagem e distribuição
Uma embalagem que parece seca no momento da selagem ainda pode apresentar purga após a distribuição. Avalie o desempenho da embalagem sob condições que se assemelhem ao caminho até a prateleira.
Considere:
- Seleção de bandeja e absorvente
- Tensão do filme e integridade da selagem
- Headspace e compressão da embalagem
- Orientação das caixas
- Gradientes de temperatura no palete
- Vibração e manuseio
- Tempo de permanência no varejo
Se a purga aumentar acentuadamente após transporte simulado, o problema pode ser estresse mecânico e térmico sobre um sistema de produto marginalmente estável.
Onde o amaciamento enzimático se encaixa
O amaciamento enzimático pode ajudar processadores de aves a alcançar uma mordida mais consistente, especialmente quando a variação da matéria-prima dificulta atingir as metas de maciez. Mas o uso de enzimas deve ser validado como parte do processo total, não adicionado como uma correção isolada.
O ponto-chave é o controle. Tempo de contato, temperatura, tamanho das peças, distribuição e resfriamento a jusante influenciam o resultado. Um programa enzimático bem desenhado deve melhorar a maciez sem criar textura excessivamente macia, gotejamento excessivo ou incerteza de lote para lote.
A FibreYield trabalha com equipes de processamento adicional de aves para definir janelas práticas de uso, conduzir testes lado a lado na planta e conectar resultados de textura com purga, rendimento de cocção e requisitos de rotulagem.
Uma estrutura prática para teste de controle de purga
Um teste útil em planta não precisa ser complicado. Mas precisa ser disciplinado.
Uma estrutura típica pode incluir:
- Estabelecer a linha de base atual em múltiplos lotes normais de produção
- Registrar variáveis de matéria-prima, injeção, tumbleamento, temperatura, descanso e embalagem
- Segmentar os resultados de purga por lote, faixa, batelada e condição de armazenamento
- Ajustar uma ou duas variáveis de processo por vez
- Comparar a purga com maciez, rendimento de cocção, notas sensoriais e aparência
- Confirmar que a melhoria se mantém na velocidade de produção
- Travar a janela de processo antes de fazer mudanças mais amplas na formulação
Essa abordagem ajuda as equipes a evitar perseguir sintomas. Ela também oferece a Compras, P&D, Qualidade e Operações uma base compartilhada para decisões.
Quando a reformulação é a decisão correta
Às vezes, o processo já está bem controlado e a fórmula ainda precisa de ajustes. Nesse caso, a reformulação é apropriada. Mas deve ser direcionada.
O trabalho potencial de formulação pode envolver sistemas de retenção de água, equilíbrio de sal, estratégia de fosfato quando permitido, restrições de clean label, contribuição proteica, compatibilidade do sistema de sabor ou tecnologia de amaciamento. O ponto importante é a sequência: entenda primeiro o processo e depois reformule com menos incógnitas.
Converse com a FibreYield sobre testes de amaciamento sensíveis à purga
Se suas embalagens de varejo de frango marinado estão apresentando purga, a FibreYield pode ajudar a estruturar um caminho de validação em torno de maciez, rendimento, aparência e repetibilidade de processo. Apoiamos testes de aplicação desde a triagem em bancada até o scale-up em planta, com atenção a restrições de rotulagem e operação.
Solicite uma cotação para compartilhar o formato do seu produto, o processo atual e a textura-alvo. Ajudaremos a mapear a próxima etapa prática de teste.