Absorção de marinada vs. retenção: por que testes de rendimento em frango falham quando as métricas são misturadas
Para uma planta de processamento posterior de aves, absorção de marinada não é o mesmo que retenção. Misturar as duas pode fazer um teste de amaciamento parecer bem-sucedido na injeção, mas decepcionar no massageamento, resfriamento, cozimento, fatiamento ou rendimento final na embalagem.
Essa distinção é importante quando você está avaliando um fornecedor de enzimas para amaciamento de carne de aves, ajustando a composição da salmoura ou validando uma nova condição de linha. Um número alto de absorção pode esconder baixa ligação, risco de exsudação, desvio de textura e rendimento final inconsistente.
A FibreYield trabalha com equipes de P&D, Garantia da Qualidade e processo industrial para separar as métricas, controlar as variáveis e construir um caminho prático de validação, do teste de bancada à escala de produção.
A versão curta
A absorção mostra o que entrou na carne. A retenção mostra o que permaneceu nela.
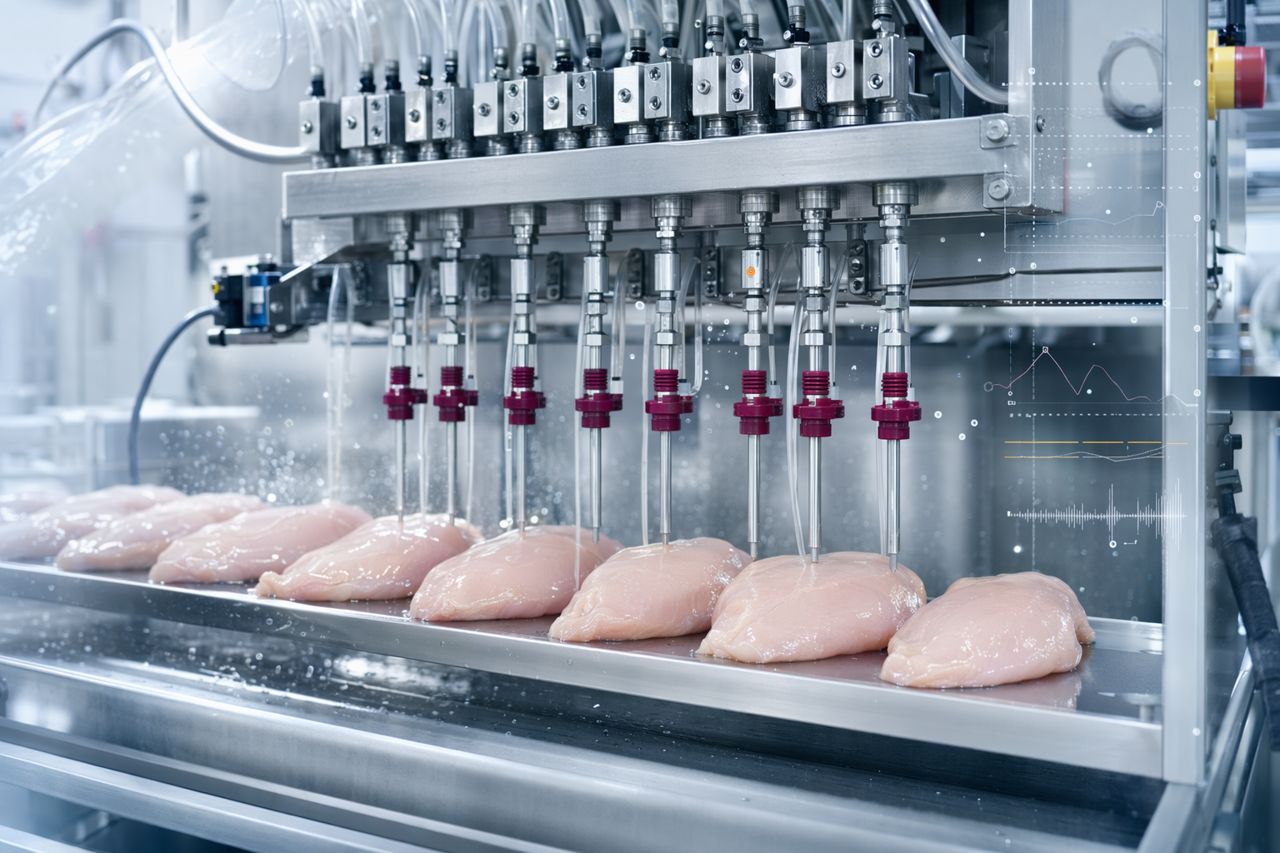
No processamento posterior de aves, a absorção geralmente é influenciada por ajustes de injeção, padrão das agulhas, temperatura da salmoura, condição da matéria-prima, vácuo e tempo de permanência. A retenção é influenciada pela funcionalidade proteica, estrutura muscular, química da marinada, perfil de massageamento, tempo de espera, processo térmico e manuseio mecânico.
Se o teste relata apenas um número combinado de rendimento, a equipe pode não saber se o problema está na entrega da marinada, na ligação, no desenvolvimento de maciez ou no estresse das etapas posteriores do processo.
Por que a absorção pode parecer boa enquanto o rendimento ainda falha
Uma planta pode alcançar um ganho de peso atrativo após a injeção e, ainda assim, observar resultados finais fracos. Causas comuns incluem:
- Carregamento superficial em vez de distribuição real: a marinada entra de forma desigual, criando bolsões úmidos, estrias ou exsudação durante a transferência.
- Funcionalidade proteica insuficiente: água e componentes da salmoura não são retidos durante o massageamento, o resfriamento ou o cozimento.
- Amaciamento excessivamente agressivo: a textura melhora no início, mas a mordida se torna mole, irregular ou inconsistente após o tempo de espera.
- Variação da matéria-prima: tamanho do peito, faixa de pH, tempo de maturação, congelamento prévio e integridade muscular alteram como a marinada se movimenta e permanece.
- Estresse de manuseio na linha: esteiras, carregadores, tumblers, bombas, fatiadores e etapas de embalagem podem expor uma retenção fraca.
A absorção é uma métrica de entrega do processo. A retenção é uma métrica de desempenho do produto acabado. As duas são necessárias.
Uma forma mais limpa de desenhar o teste
1. Defina primeiro a meta comercial de maciez
Antes de escolher a estratégia de dosagem enzimática, o sistema de salmoura ou o programa de massageamento, defina o que o produto final precisa entregar:
- mordida-alvo e integridade da fatia
- exsudação aceitável na embalagem
- faixa de rendimento no cozimento
- aparência após resfriamento ou reaquecimento
- limites de rotulagem e alegações
- condições de manuseio pelo cliente
A maciez não deve ser tratada como uma melhoria vaga. Ela deve estar vinculada a uma meta prática de textura que a planta consiga reproduzir.
2. Separe a absorção na injeção da retenção pós-processo
Meça as mudanças de peso em pontos de controle significativos, em vez de depender de um único número final. Por exemplo:
- peso da matéria-prima recebida
- peso pós-injeção
- peso pós-massageamento
- peso após tempo de espera ou pós-resfriamento
- peso pós-cozimento
- peso final na embalagem
Isso facilita enxergar onde o rendimento é ganho, perdido ou apenas carregado temporariamente.
3. Mantenha a química da salmoura estável ao testar o efeito de amaciamento
Quando muitas variáveis mudam ao mesmo tempo, a equipe não consegue identificar a causa da melhoria ou da falha. Durante a validação enzimática, mantenha o sistema-base de marinada o mais constante possível, a menos que o objetivo do teste seja especificamente reformular.
Isso significa controlar nível de sal, sistema com fosfato ou sem fosfato, componentes de amido ou fibra, carga de sabor, pressão de injeção, tempo de massageamento, nível de vácuo, temperatura, tempo de espera e processo térmico.
4. Acompanhe textura e rendimento juntos
Um teste de amaciamento não deve buscar maciez ao custo de uma estrutura utilizável. Processadores de aves precisam de maciez que sobreviva ao aumento de escala, não de um resultado de bancada que colapse na linha.
Observações úteis incluem:
- consistência da mordida entre faixas de tamanho de filé
- integridade da fatia cozida
- separação muscular visível
- exsudação após armazenamento refrigerado
- textura após reaquecimento, se relevante
- diferença sensorial versus controle
- repetibilidade lote a lote
Onde as enzimas se encaixam
Sistemas enzimáticos para amaciamento de carne de aves podem apoiar uma mudança controlada na textura muscular quando são compatibilizados com a matéria-prima, o sistema de marinada, o perfil de temperatura e o tempo de processo. O valor comercial não está simplesmente em deixar a carne mais macia. O valor está em entregar maciez repetível, protegendo rendimento, aparência e desempenho de manuseio.
Para plantas de processamento posterior de aves de alto volume, o melhor programa enzimático é aquele que se ajusta à linha existente com mínima interrupção e dados claros de validação.
A FibreYield concentra seu suporte de aplicação em:
- metas de maciez por tipo de produto
- compatibilidade com salmouras e marinadas
- ajuste aos processos de injeção e massageamento
- sensibilidade ao tempo de espera
- rendimento no cozimento e controle de exsudação
- considerações de rotulagem
- suporte ao aumento de escala do piloto para a planta
Erro comum em testes: tratar absorção como prova de retenção
Se um grupo de teste apresenta maior absorção, é tentador presumir que a solução está funcionando. Mas a absorção pode aumentar por causa das condições de entrega, viscosidade da salmoura, estado da matéria-prima ou umidade superficial temporária. Isso não garante retenção no produto final.
A pergunta mais útil é:
No ponto de controle comercial final, o produto manteve o rendimento e a textura-alvo sem criar defeitos nas etapas posteriores?
Essa é a diferença entre um resultado de laboratório promissor e um processo de amaciamento pronto para produção.
Erro comum em testes: corrigir em excesso após um único lote
A matéria-prima de aves muda rapidamente. Um dia de dados de planta raramente é suficiente para travar uma formulação. Uma abordagem melhor é conduzir um teste estruturado em faixas representativas de matéria-prima e sob condições normais de produção.
Isso inclui avaliar:
- janelas de produção do início e do fim do turno
- diferentes faixas de tamanho de filé
- variação normal de resfriamento
- velocidades de linha realistas
- manuseio padrão pelos operadores
- condições reais de embalagem e armazenamento
O objetivo não é criar condições de teste perfeitas. O objetivo é comprovar o processo nas condições em que a planta realmente opera.
Como é um caminho prático de validação com a FibreYield
Um projeto típico começa pelo requisito do produto acabado, não por uma recomendação genérica de ingrediente. A partir daí, a FibreYield ajuda a definir a estrutura do teste:
- Mapeamento da linha de base: absorção, retenção, exsudação, textura e perfil de defeitos atuais.
- Revisão de ajuste da aplicação: sistema de marinada, configuração de injeção, perfil de massageamento, temperatura e tempo de espera.
- Triagem em bancada ou piloto: restringir a abordagem enzimática sem interromper a produção.
- Desenho do teste em planta: controles, pontos de verificação e critérios de aceitação claros.
- Suporte ao aumento de escala: ajustar detalhes do processo para volume, variabilidade e repetibilidade.
- Transferência comercial: documentação para compras, Garantia da Qualidade, P&D e operações da planta.
Isso mantém o teste ancorado nas realidades da planta, em vez de depender de desempenho isolado de laboratório.
Conclusão para compradores
Se absorção e retenção são misturadas, o teste pode responder à pergunta errada. A absorção confirma a entrega da marinada. A retenção confirma o valor do processo.
Em projetos de amaciamento de aves, separe as duas, acompanhe a textura junto com o rendimento e valide sob condições reais de produção. É assim que as equipes de P&D e processo reduzem o ruído dos testes e avançam mais rapidamente para um resultado comercial repetível.
Solicite uma cotação
Planejando um teste de amaciamento de aves ou validação de rendimento? A FibreYield pode ajudar a alinhar a abordagem enzimática ao seu produto, à sua linha e à sua meta de maciez.
Solicite uma cotação