Dépannage du poulet trop attendri : texture pâteuse, fibres affaiblies et dérive de procédé
Un poulet trop attendri est rarement lié à une seule variable. Dans une usine de transformation secondaire de volaille, une texture pâteuse, des fibres musculaires affaiblies et une dérive de texture proviennent généralement d’un cumul de petits écarts : variation de la matière première, absorption de marinade, temps de séjour, température, intensité de barattage et exposition enzymatique qui évoluent simultanément.
Pour les équipes R&D et procédé, l’objectif n’est pas simplement de réduire la tendreté. Il s’agit de retrouver une cible de mâche définie tout en maîtrisant le rendement, l’intégrité au tranchage, le positionnement d’étiquetage et le débit de ligne.
FibreYield accompagne les usines recherchant un fournisseur d’enzymes pour l’attendrissage de la viande de volaille avec des conseils d’application, des essais de validation et un support de montée en échelle adaptés aux contraintes réelles de production.
À quoi ressemble un poulet trop attendri sur la ligne
Les signes courants incluent :
- Une mâche molle, pâteuse ou écrasée après cuisson
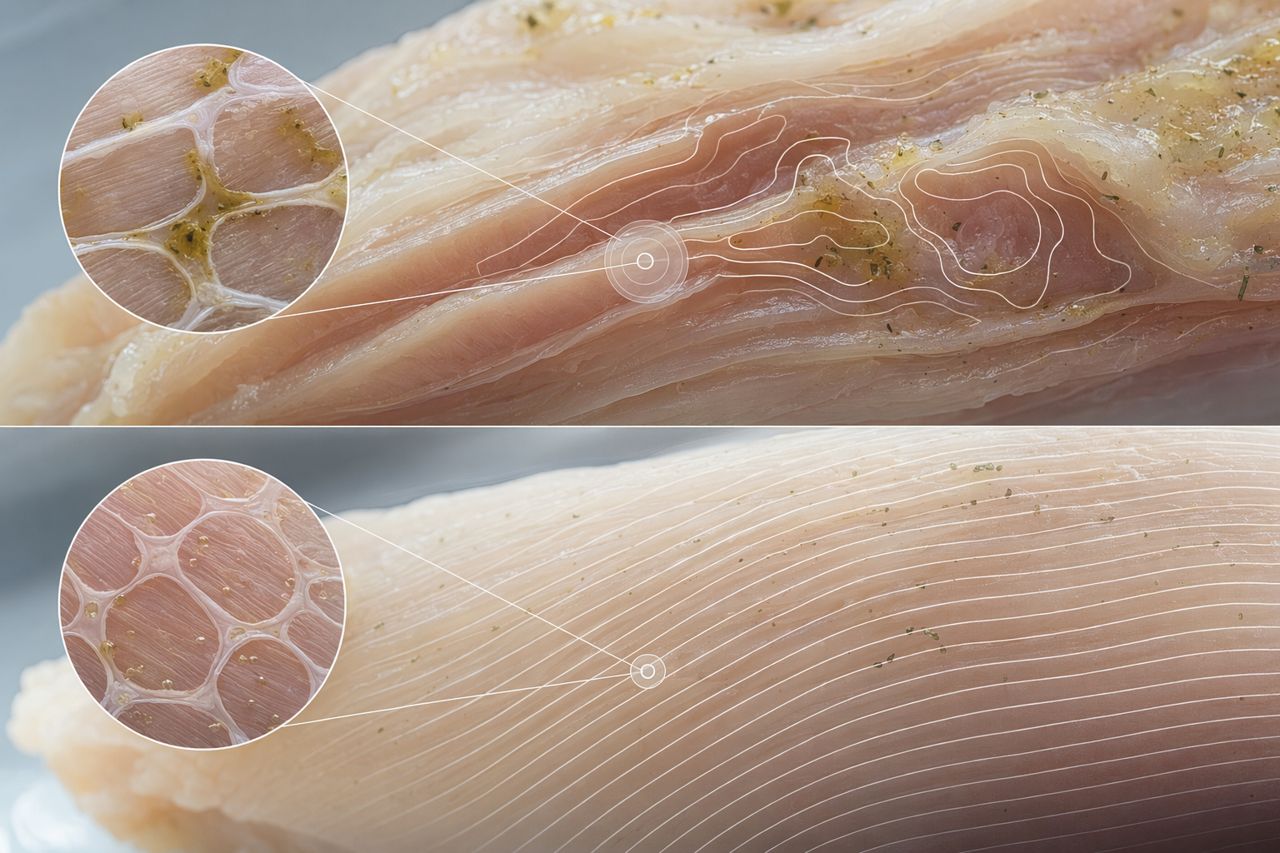
- Une faible définition des fibres musculaires dans les pièces de muscle entier
- Un mauvais contrôle au tranchage ou à l’effilochage
- Un exsudat excessif après cuisson-refroidissement ou stockage
- Des bords caoutchouteux avec des centres trop mous
- Des variations de texture d’un lot à l’autre malgré une recette identique
- Un produit qui satisfait les contrôles de rendement mais ne répond pas aux attentes sensorielles
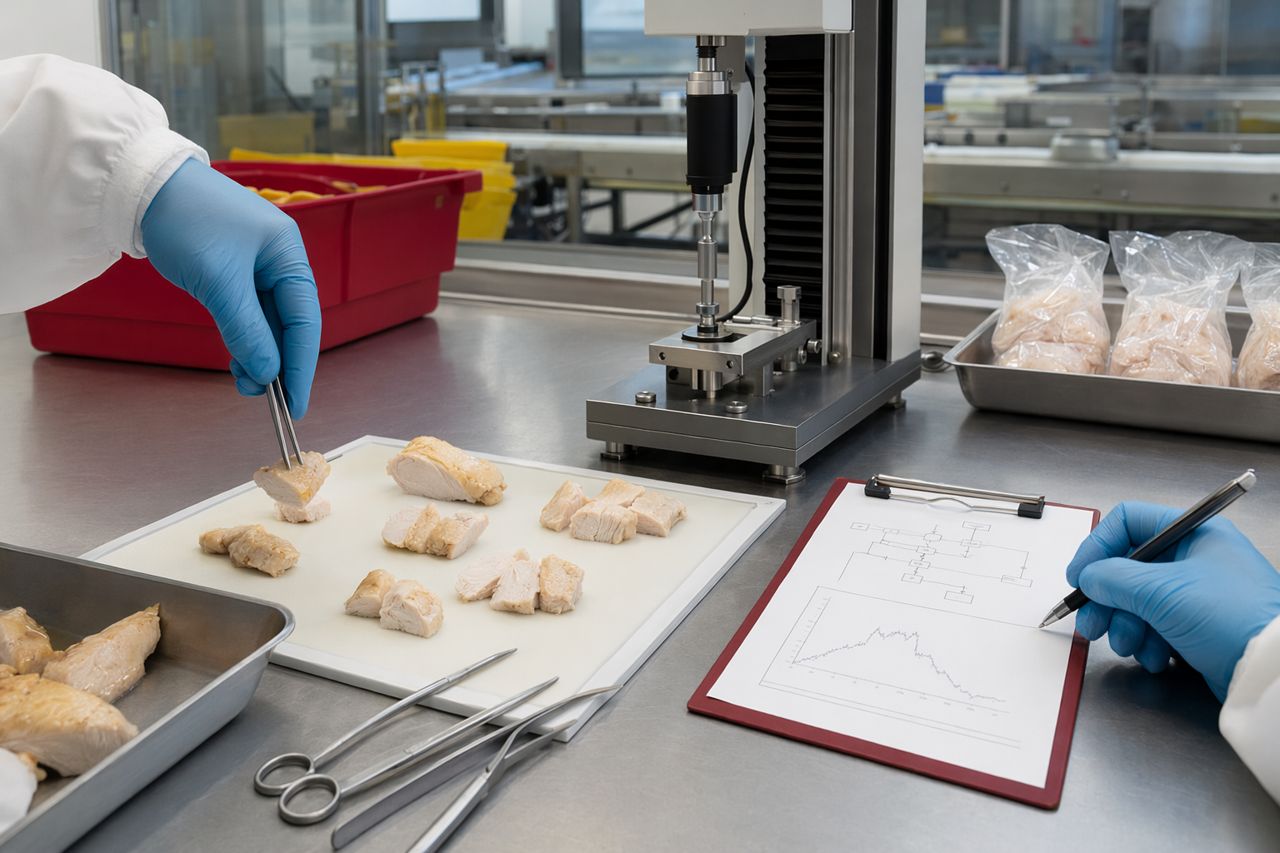
Point essentiel : le rendement peut sembler acceptable alors que la texture en bouche est déjà hors cible. C’est pourquoi la validation de la tendreté doit combiner mesures en usine et confirmation sensorielle.
Commencer par la fenêtre d’exposition
Les enzymes n’agissent pas uniquement pendant l’injection ou le barattage. Elles répondent à l’ensemble de la fenêtre d’exposition : le moment où elles entrent en contact avec la viande, leur homogénéité de distribution, la durée pendant laquelle la matrice protéique reste dans des conditions favorables et le moment où le procédé met effectivement fin à leur action.
Examinez d’abord les points suivants :
1. Point d’ajout
Si l’enzyme d’attendrissage est ajoutée trop tôt lors de la préparation de la saumure ou reste dans un prémélange tiède, sa performance peut devenir moins prévisible. Un point d’ajout mieux maîtrisé peut améliorer la répétabilité sans modifier la formulation.
2. Temps de séjour avant cuisson ou refroidissement
Un maintien prolongé entre l’injection, le barattage, le poussage, le formage, le panage ou la cuisson peut générer un attendrissage inattendu. Même de courtes modifications de planning peuvent avoir un impact lorsque l’usine fonctionne à haut débit.
3. Profil de température
Une matière première plus chaude, une marinade tiède ou un transfert plus lent vers l’étape suivante peuvent accentuer l’impact sur la texture. Cartographiez le profil réel de température, pas seulement les consignes cibles.
4. Homogénéité de distribution
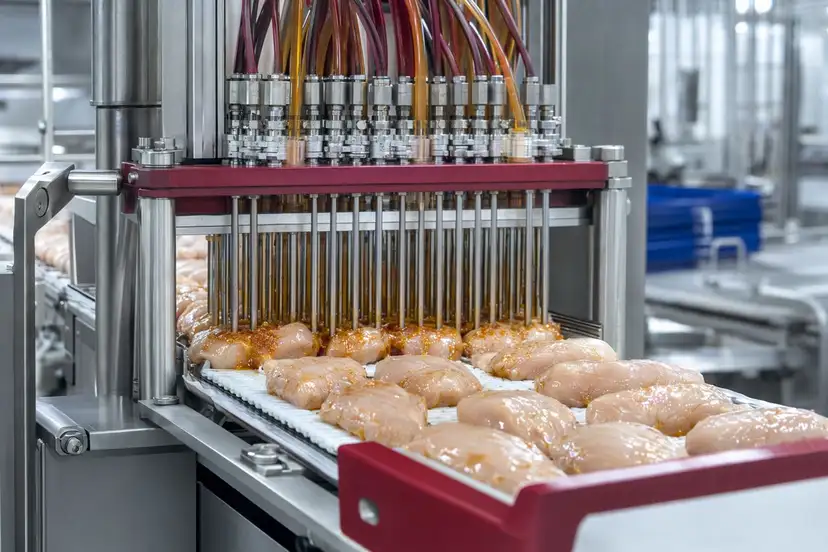
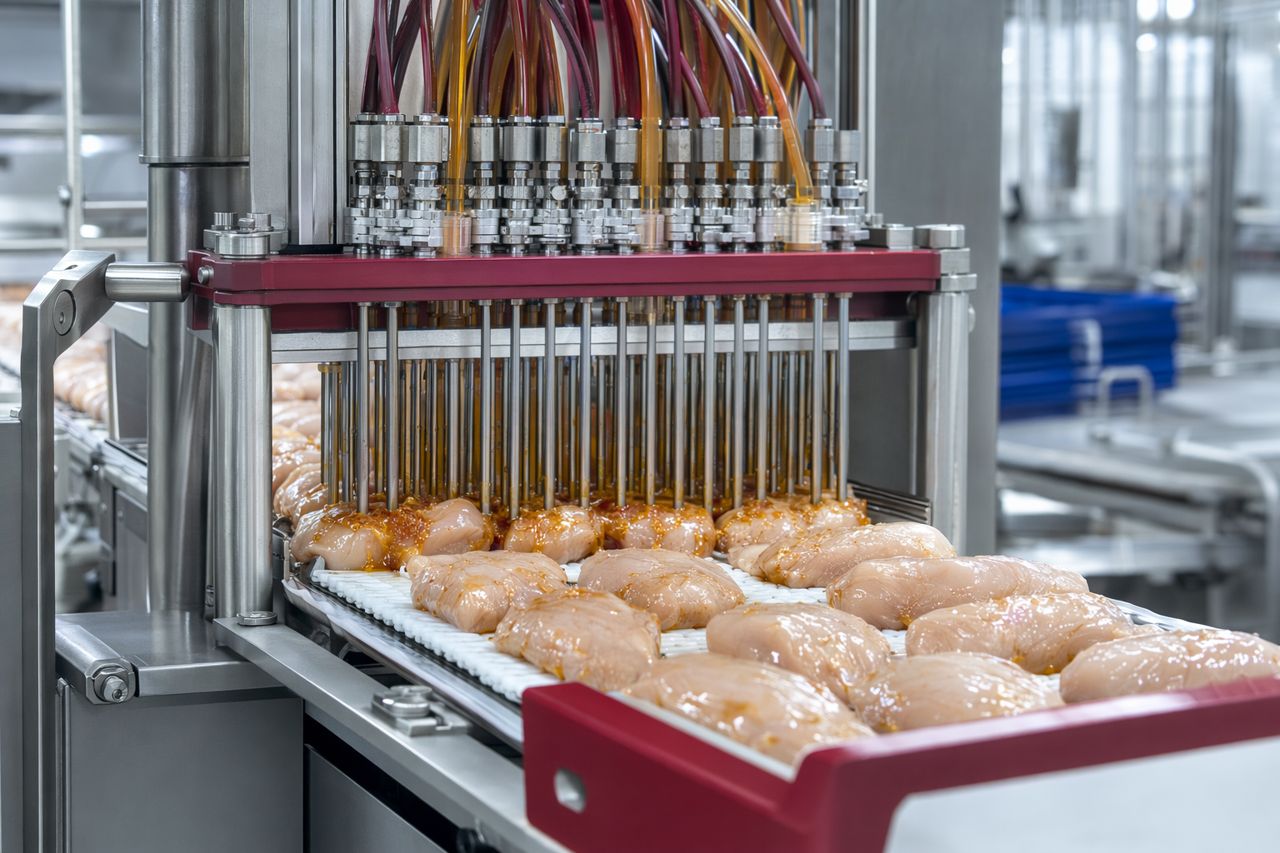
Une injection ou une distribution au barattage non homogène peut créer une texture mixte : des zones fermes à côté de zones fragiles et trop molles. Ce phénomène est souvent interprété à tort comme un problème de dosage, alors que la cause réelle est le mode d’application.
Distinguer l’impact enzymatique des dommages mécaniques
Un poulet pâteux peut résulter d’une dégradation des protéines, mais aussi d’un stress mécanique.
Vérifiez les points suivants :
- Pression d’injection agressive provoquant une désorganisation musculaire
- Variation du schéma d’aiguilles ou présence d’obstructions
- Énergie de barattage excessive
- Barattes surchargées avec un mauvais mouvement de masse
- Programmes longs de barattage sous vide conçus pour des systèmes sans enzymes
- Matière première ayant subi des dommages liés à des cycles de congélation-décongélation
Une étape de diagnostic utile consiste à réaliser des essais comparatifs en usine : un essai sans le système enzymatique, un essai au taux d’ajout actuel et un essai avec exposition ajustée. Maintenez le procédé mécanique constant afin d’identifier plus clairement l’origine de la texture.
Surveiller la fonctionnalité de la marinade, pas seulement la tendreté
Les enzymes d’attendrissage interagissent avec l’ensemble du système de marinade. Le sel, les phosphates ou alternatives aux phosphates, les amidons, les fibres, les gommes, les acides, les arômes et les ingrédients clean label peuvent tous modifier l’hydratation des protéines et la perception de la mâche.
Si le produit devient mou tout en perdant de l’eau, le problème peut impliquer à la fois l’intensité d’attendrissage et la fonctionnalité protéique. Dans ce cas, réduire simplement l’enzyme peut rétablir la mâche, mais diminuer le rendement ou la jutosité.
Une meilleure approche consiste à équilibrer :
- Le choix de l’enzyme et le taux d’ajout
- La cible d’absorption de marinade
- L’ordre d’ajout des ingrédients
- L’extraction et la liaison des protéines
- Le temps de barattage et le temps de repos
- Le profil de cuisson et la maîtrise du point final
- La vitesse de refroidissement et la texture après stockage post-emballage
Dépannage par symptôme
Mâche pâteuse sur toute la pièce
Causes probables :
- Fenêtre d’exposition enzymatique trop longue
- Taux d’ajout trop élevé pour le mélange de matières premières
- Produit maintenu au chaud ou retardé avant cuisson
- Programme de barattage trop long pour le système enzymatique
Actions correctives :
- Raccourcir la fenêtre d’exposition
- Rapprocher l’ajout de l’enzyme du moment d’application
- Réduire l’intensité d’attendrissage par étapes contrôlées
- Confirmer le temps de séjour réel sur l’ensemble des équipes, pas seulement le procédé écrit
Centre mou avec extérieur plus ferme
Causes probables :
- Distribution d’injection non homogène
- Température ou viscosité de saumure irrégulière
- Obstruction d’aiguilles ou couverture de motif insuffisante
- Variation de taille des pièces hors de la plage validée
Actions correctives :
- Auditer la performance de l’injecteur
- Confirmer la discipline de filtration et de mélange de la marinade
- Segmenter la validation par taille de pièce ou type de parage
- Réaliser des contrôles de texture à plusieurs endroits dans la pièce
Fibres faibles après cuisson ou tranchage
Causes probables :
- Sur-attendrissage combiné à un cisaillement mécanique élevé
- Impact de barattage excessif
- Variabilité de la matière première
- Stress cuisson-refroidissement ou inadéquation de la température de tranchage
Actions correctives :
- Réduire l’intensité du barattage avant de modifier la formule
- Vérifier la source de matière première et son historique de congélation
- Contrôler la température de tranchage et l’état des lames
- Valider la texture cuite après toute la période de stockage prévue
Dérive de lots entre équipes
Causes probables :
- Temps de maintien différents liés au planning
- Saumure préparée trop à l’avance
- Température variable de la matière première
- Absorption ou temps d’égouttage irréguliers
- Contournements opérateurs non documentés dans le dossier procédé
Actions correctives :
- Créer un journal simple du temps d’exposition
- Verrouiller le point d’ajout de l’enzyme
- Standardiser les fenêtres de température de la matière première
- Enregistrer l’absorption réelle, pas seulement l’absorption cible
- Intégrer des contrôles de changement d’équipe dans le plan de validation
Structure pratique d’un essai en usine
Un essai de validation utile doit être suffisamment limité pour être mené proprement, mais assez représentatif pour refléter la ligne réelle.
Structure recommandée :
- Définir la texture cible en langage opérationnel simple : mâche, intégrité au tranchage, définition des fibres et jutosité.
- Documenter la cartographie actuelle du procédé, de la préparation de la saumure jusqu’au produit final refroidi.
- Réaliser un lot témoin sans modifier la mécanique de ligne.
- Ajuster une seule variable d’attendrissage à la fois.
- Évaluer le produit cuit immédiatement, puis à nouveau après la période normale de stockage.
- Examiner ensemble le rendement, l’exsudat, la performance au tranchage et la texture sensorielle.
- Convertir la condition gagnante en fiche procédé de montée en échelle.
Cela évite l’erreur fréquente consistant à optimiser la tendreté du produit fraîchement cuit tout en manquant le ramollissement du lendemain ou la dérive de distribution.
Considérations d’étiquetage et de formulation
Les systèmes d’attendrissage doivent correspondre au cahier des charges commercial du produit. Certaines usines nécessitent un étiquetage de marinade traditionnel. D’autres travaillent vers des déclarations plus simples ou des restrictions d’ingrédients spécifiques à certains clients.
Avant de modifier l’approche d’attendrissage, confirmez :
- Les déclarations d’ingrédients autorisées pour le circuit de vente
- Les attentes client concernant les auxiliaires technologiques ou ingrédients fonctionnels
- La compatibilité avec les systèmes phosphatés, à teneur réduite en sodium ou clean label
- L’impact sur les mentions d’allergènes ou les exigences de certification
- Si le système enzymatique modifie l’identité revendiquée du produit
FibreYield aide à aligner le choix enzymatique avec le positionnement produit requis avant le lancement des essais en usine.
Quand impliquer un partenaire d’application
Faites appel à un support lorsque la même formule se comporte différemment selon les équipes, les usines, les lots de matière première ou les conditions de température saisonnières. Le sur-attendrissage est souvent autant un problème de maîtrise procédé qu’un problème de formulation.
Un partenaire d’application expérimenté peut aider votre équipe à :
- Identifier la véritable fenêtre d’exposition à l’attendrissage
- Distinguer l’effet enzymatique des dommages liés à l’injection ou au barattage
- Mettre en place des essais de validation contrôlés
- Faire correspondre le choix enzymatique à la cible de tendreté
- Protéger le rendement tout en corrigeant la mâche
- Construire un document pratique de montée en échelle pour les opérateurs
Support FibreYield pour les programmes d’attendrissage de volaille
FibreYield travaille avec les équipes de transformation secondaire de volaille qui ont besoin d’une tendreté maîtrisée, d’une absorption fiable et d’une texture répétable à cadence industrielle. Nous accompagnons la revue de formulation, la planification des essais, les observations en usine et la documentation de montée en échelle.
Si votre programme poulet présente une mâche pâteuse, des fibres affaiblies ou une dérive de lot, nous pouvons vous aider à cartographier le procédé et à définir le prochain essai contrôlé.
Demandez un devis via le formulaire sur site en indiquant le format de votre produit, l’étape actuelle du procédé où l’attendrissage est appliqué, la texture cible et le problème observé sur la ligne.