Maîtrise de l’exsudat dans les packs retail de volaille marinée : les leviers procédé avant la reformulation
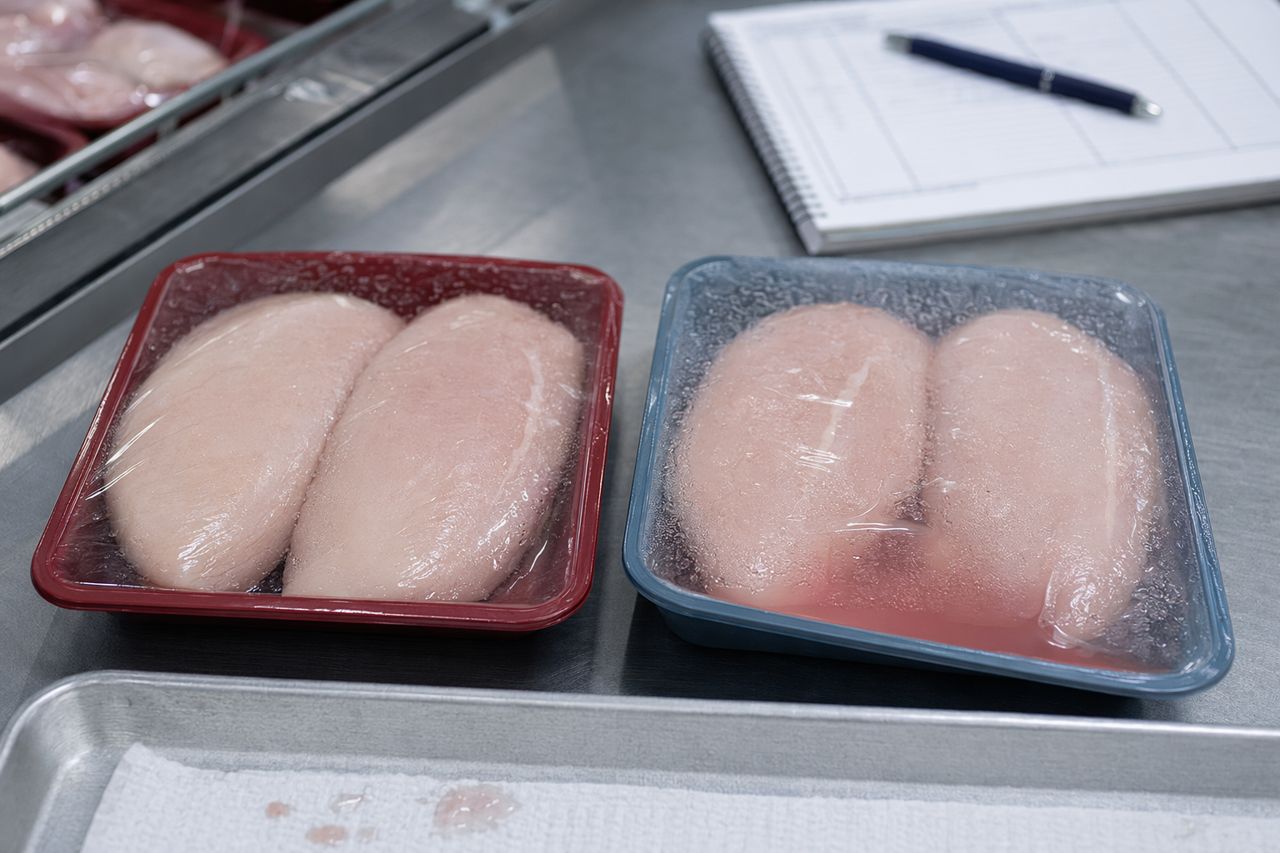
L’exsudat dans un pack retail de volaille marinée n’est pas seulement un problème de formulation. Il est souvent le résultat visible de l’interaction, tout au long de la ligne, entre la variabilité de la matière première, la distribution de l’injection, les dérives de température, l’énergie de barattage, le temps de repos et la manipulation des emballages.
Pour les équipes R&D, qualité et procédé, la question pratique est simple : avant d’ajouter davantage d’agents liants, de modifier la liste d’ingrédients ou d’accepter une présentation en rayon plus courte, avez-vous confirmé que le procédé donne au système musculaire une réelle chance de retenir l’eau ?
FibreYield accompagne les usines de transformation de volaille avec des solutions d’attendrissement enzymatique et des recommandations d’application construites autour des objectifs de tendreté, de la fonctionnalité protéique, de la répétabilité des lots, des considérations d’étiquetage, des essais de validation et du soutien au changement d’échelle. Si vous recherchez un fournisseur d’enzymes pour l’attendrissement de la viande de volaille, la maîtrise de l’exsudat doit faire partie de la même discussion de validation.
Pourquoi l’exsudat apparaît tardivement
L’exsudat en pack retail est frustrant, car il apparaît souvent après que l’usine a déjà fait son travail : injection, barattage, conditionnement, refroidissement, palettisation et expédition. Au moment où le liquide libre devient visible dans la barquette, la cause racine peut se situer plusieurs étapes en amont.
Les facteurs courants incluent :
- La variabilité des filets ou hauts de cuisse entrants selon l’âge, le comportement du pH, l’état de parage et l’historique de refroidissement
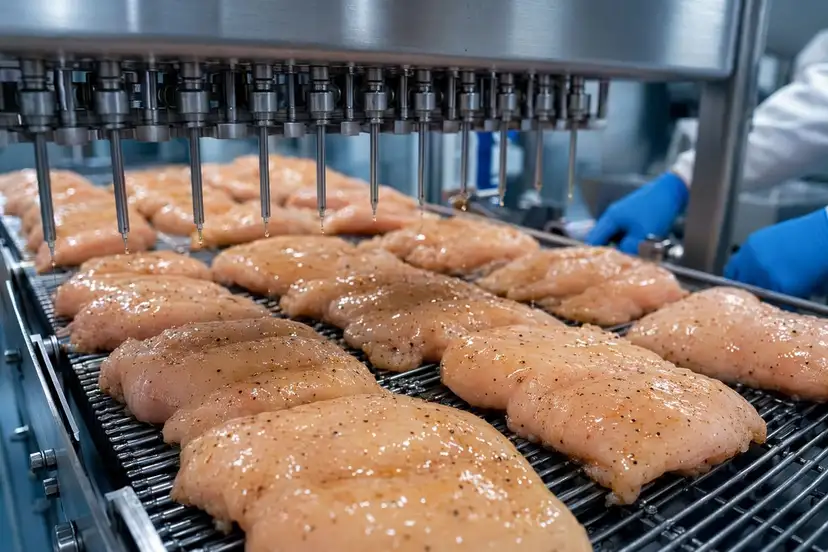
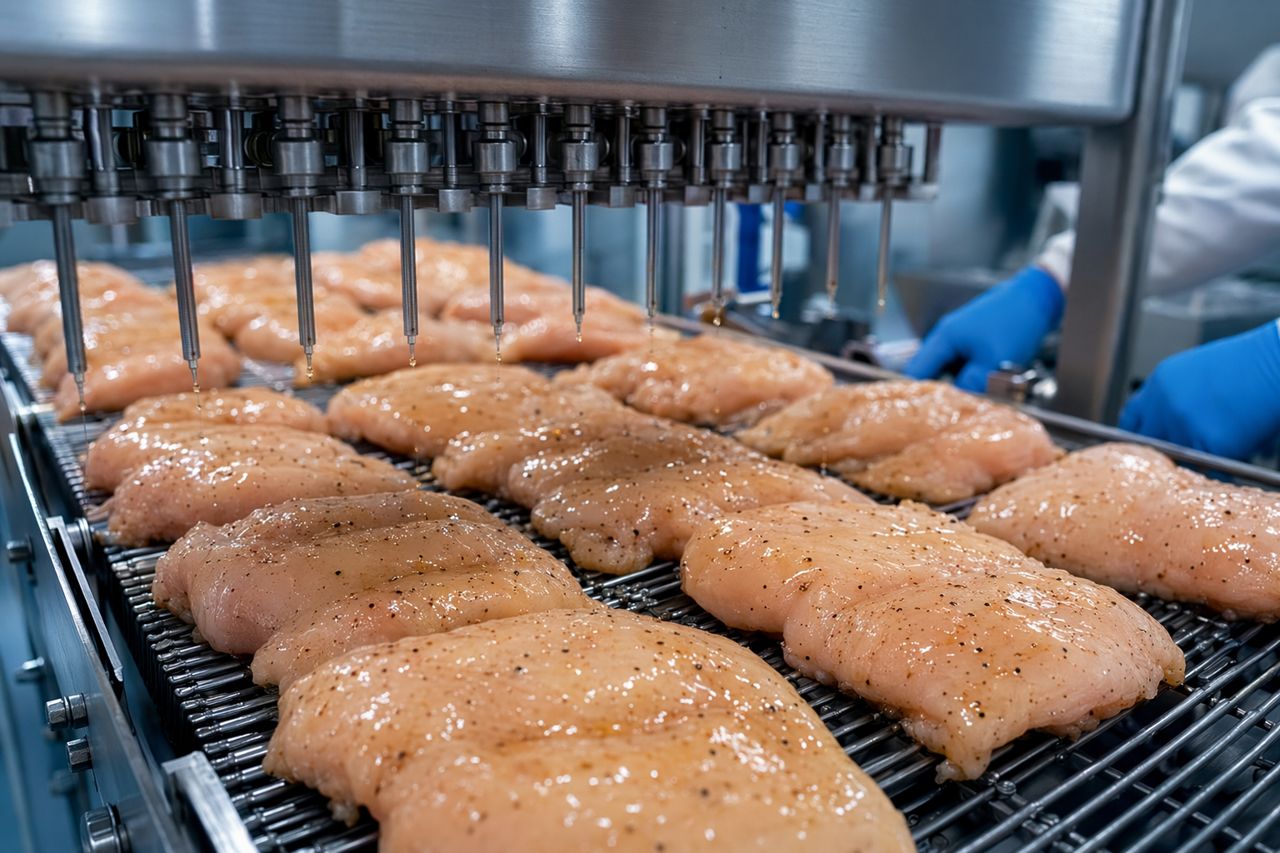
- Une prise d’injection irrégulière selon les pièces, les chariots ou les voies de convoyeur
- Un schéma d’aiguilles ou une pression qui crée des canaux au lieu d’une distribution homogène
- Une température de marinade qui augmente pendant la production
- Des programmes de barattage qui sursollicitent la surface tout en sous-distribuant à l’intérieur
- Un temps de repos trop court avant conditionnement, qui force l’équilibrage à se faire dans la barquette
- Des conditions d’emballage qui amplifient l’égouttage visible pendant la distribution
- Des systèmes d’attendrissement qui améliorent la mâche, mais ne sont pas suffisamment maîtrisés en termes de temps de contact et de température
Le pack ne tient pas compte du service responsable de la variable. Il ne reflète que l’équilibre final de rétention d’eau.
Commencer par définir l’exsudat comme un indicateur d’usine
Avant de modifier une formulation, l’équipe doit s’aligner sur le problème à résoudre. L’exsudat peut désigner des réalités différentes selon la personne qui le mesure.
Les distinctions utiles incluent :
- Le liquide libre visible sous le film supérieur
- L’accumulation de liquide dans le buvard de la barquette
- La couleur ou la turbidité de l’exsudat
- L’exsudat après stockage réfrigéré
- L’exsudat après simulation de distribution
- L’exsudat après contrôles d’abus de température
- L’exsudat visible par le consommateur par rapport au fluide total dans l’emballage
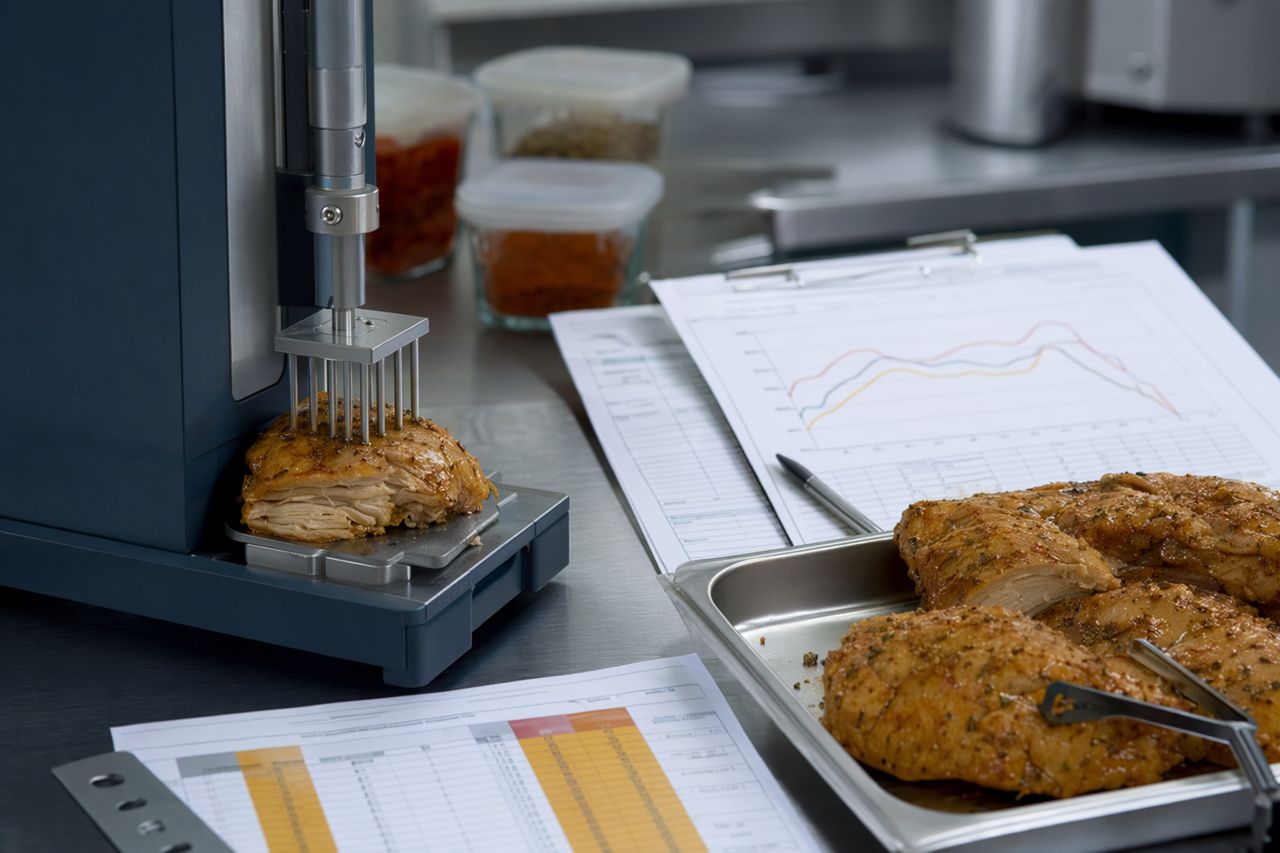
Un plan de validation pratique doit relier l’exsudat à la texture, au rendement cuisson, à l’acceptabilité sensorielle et à l’apparence. Réduire le liquide libre n’est pas une réussite si le produit devient caoutchouteux, insuffisamment mariné, trop mou ou moins répétable à cadence industrielle.
Leviers procédé à vérifier avant la reformulation
1. Segmentation de la matière première entrante
Toutes les viandes de volaille qui arrivent sur la ligne de transformation ne se comportent pas de la même manière. Un projet de maîtrise de l’exsudat doit commencer par distinguer la variabilité procédé évitable de la variabilité biologique inévitable.
Suivez la matière première par fournisseur, lot, taille de muscle, état de parage, température et temps depuis le désossage lorsque ces données sont disponibles. Si les packs à fort exsudat se concentrent autour de lots ou de calibres spécifiques, la formule n’est peut-être pas le premier sujet.
2. Uniformité d’injection, pas seulement prise moyenne
La prise moyenne peut sembler acceptable alors que certaines pièces sont sur-injectées ou sous-injectées. Cette dispersion compte. Les zones sur-injectées peuvent relarguer ; les zones sous-injectées peuvent ne pas atteindre les objectifs de tendreté et de goût.
À examiner :
- L’état des aiguilles et les schémas de colmatage
- La densité de chargement sur tapis et l’orientation des pièces
- Les réglages de pression et la stabilité du débit de marinade
- La distribution de la prise par voie ou par zone
- Les canaux visibles ou les dommages de surface
- La température de la marinade au début, au milieu et à la fin de la production
Pour les packs retail, l’objectif n’est pas l’absorption maximale. L’objectif est une absorption qui reste fonctionnelle pendant le barattage, l’attente, le conditionnement et la distribution.
3. Fonctionnalité de la marinade en conditions réelles d’usine
Une formulation sur paillasse peut bien fonctionner en conditions contrôlées et se comporter différemment à cadence de production. Le sel, les phosphates lorsqu’ils sont utilisés, l’amidon, les fibres, les systèmes protéiques, les composants aromatiques et les étapes d’attendrissement enzymatique interagissent tous avec le temps, la température et l’action mécanique.
Évaluez la formule dans la fenêtre réelle de l’usine :
- Durée de mélange de la marinade avant utilisation
- Évolution éventuelle de la viscosité pendant la production
- Sédimentation éventuelle des particules ou systèmes d’épices
- Effet de la recirculation sur la température
- Compatibilité du système d’ingrédients avec la stratégie d’étiquetage
- Compatibilité de l’étape d’attendrissement avec les temps d’attente et la maîtrise du froid
Une reformulation peut rester nécessaire, mais elle doit s’appuyer sur des preuves issues de la fenêtre procédé plutôt que sur une seule observation d’exsudat.
4. Énergie de barattage et température de lot
Le barattage doit favoriser la distribution et la fonctionnalité protéique. Il ne doit pas devenir une source de dommages mécaniques non maîtrisés.
Les signes indiquant qu’un programme de barattage doit être revu incluent une mousse excessive, des déchirures de surface, un enrobage irrégulier, une montée rapide en température, une sortie de baratte trop humide ou une forte variabilité de texture après cuisson.
Les variables utiles à cartographier incluent :
- Le niveau de vide et sa constance
- La vitesse de rotation et les changements de sens
- La taille de charge par rapport à la géométrie de la baratte
- Le temps total de barattage et les intervalles de repos
- La température produit pendant et après le barattage
- Le temps entre la sortie de baratte et le conditionnement
Dans les usines à haut débit, de petits écarts de température et de timing peuvent devenir significatifs sur l’ensemble de la journée de production.
5. Temps de repos avant conditionnement retail
Si le produit passe directement du barattage aux packs retail scellés, la barquette devient une partie du processus d’équilibrage. Cela peut rendre l’exsudat plus visible.
Une période de repos maîtrisée peut aider le système à se stabiliser avant conditionnement. La bonne fenêtre de repos dépend du produit, de la taille des pièces, de la marinade, de l’approche d’attendrissement, de la capacité de refroidissement et des exigences de débit. L’objectif n’est pas de ralentir inutilement la ligne. L’objectif est d’éviter d’expédier vers le circuit retail un phénomène de rétention d’eau encore inachevé.
6. Simulation de conditionnement et de distribution
Un pack qui paraît sec au scellage peut tout de même présenter de l’exsudat après distribution. Évaluez la performance de l’emballage dans des conditions qui ressemblent au parcours jusqu’au rayon.
À considérer :
- Le choix de la barquette et du buvard
- La tension du film et l’intégrité du scellage
- L’espace de tête et la compression du pack
- L’orientation des colis
- Les gradients de température sur palette
- Les vibrations et la manutention
- Le temps de maintien en retail
Si l’exsudat augmente fortement après transport simulé, le problème peut être lié à des contraintes mécaniques et thermiques appliquées à un système produit marginalement stable.
Où s’intègre l’attendrissement enzymatique
L’attendrissement enzymatique peut aider les transformateurs de volaille à obtenir une mâche plus constante, en particulier lorsque la variabilité de la matière première complique l’atteinte des objectifs de tendreté. Mais l’utilisation d’enzymes doit être validée dans le cadre du procédé global, et non ajoutée comme une correction isolée.
La clé est la maîtrise. Le temps de contact, la température, la taille des pièces, la distribution et le refroidissement en aval influencent tous le résultat. Un programme enzymatique bien conçu doit améliorer la tendreté sans créer de texture trop molle, d’égouttage excessif ou d’incertitude d’un lot à l’autre.
FibreYield travaille avec les équipes de transformation de volaille pour définir des fenêtres d’utilisation pratiques, mener des essais industriels comparatifs et relier les résultats de texture à l’exsudat, au rendement cuisson et aux exigences d’étiquetage.
Structure pratique d’un essai de maîtrise de l’exsudat
Un essai en usine utile n’a pas besoin d’être compliqué. Il doit en revanche être rigoureux.
Une structure type peut inclure :
- Établir la référence actuelle sur plusieurs lots de production normaux
- Enregistrer les variables de matière première, d’injection, de barattage, de température, de repos et de conditionnement
- Segmenter les résultats d’exsudat par lot, voie, batch et condition de stockage
- Ajuster une ou deux variables procédé à la fois
- Comparer l’exsudat à la tendreté, au rendement cuisson, aux notes sensorielles et à l’apparence
- Confirmer que l’amélioration tient à cadence de production
- Verrouiller la fenêtre procédé avant d’apporter des modifications de formulation plus larges
Cette approche aide les équipes à éviter de courir après les symptômes. Elle donne également aux achats, à la R&D, à la qualité et aux opérations une base de décision commune.
Quand la reformulation est la bonne décision
Parfois, le procédé est déjà bien maîtrisé et la formule nécessite tout de même un travail. Dans ce cas, la reformulation est appropriée. Mais elle doit être ciblée.
Les travaux de formulation possibles peuvent concerner les systèmes de rétention d’eau, l’équilibre en sel, la stratégie phosphate lorsque celle-ci est autorisée, les contraintes clean label, l’apport protéique, la compatibilité du système aromatique ou la technologie d’attendrissement. Le point essentiel est l’ordre des étapes : comprendre d’abord le procédé, puis reformuler avec moins d’inconnues.
Échanger avec FibreYield sur des essais d’attendrissement sensibles à l’exsudat
Si vos packs retail de volaille marinée présentent de l’exsudat, FibreYield peut vous aider à structurer un parcours de validation autour de la tendreté, du rendement, de l’apparence et de la répétabilité procédé. Nous accompagnons les essais d’application depuis le criblage sur paillasse jusqu’au changement d’échelle industriel, en tenant compte des contraintes d’étiquetage et d’exploitation.
Demander un devis pour partager votre format produit, votre procédé actuel et votre texture cible. Nous vous aiderons à définir la prochaine étape d’essai la plus pertinente.