Absorption de marinade vs rétention : pourquoi les essais de rendement sur poulet échouent lorsque les indicateurs sont confondus
Pour une usine de deuxième transformation de volaille, l’absorption de marinade n’est pas la même chose que la rétention. Confondre les deux peut donner l’impression qu’un essai de tendérisation est réussi à l’injection, puis décevoir au barattage, au refroidissement, à la cuisson, au tranchage ou au conditionnement final.
Cette distinction est importante lorsque vous évaluez un fournisseur d’enzymes pour la tendérisation de viande de volaille, ajustez la composition d’une saumure ou validez de nouvelles conditions de ligne. Un taux d’absorption élevé peut masquer une faible liaison, un risque d’exsudat, une dérive de texture et un rendement fini irrégulier.
FibreYield accompagne les équipes R&D, qualité et process en usine pour séparer les indicateurs, maîtriser les variables et construire un parcours de validation pratique, de l’essai paillasse à l’échelle de production.
En bref
L’absorption indique ce qui est entré dans la viande. La rétention indique ce qui y est resté.
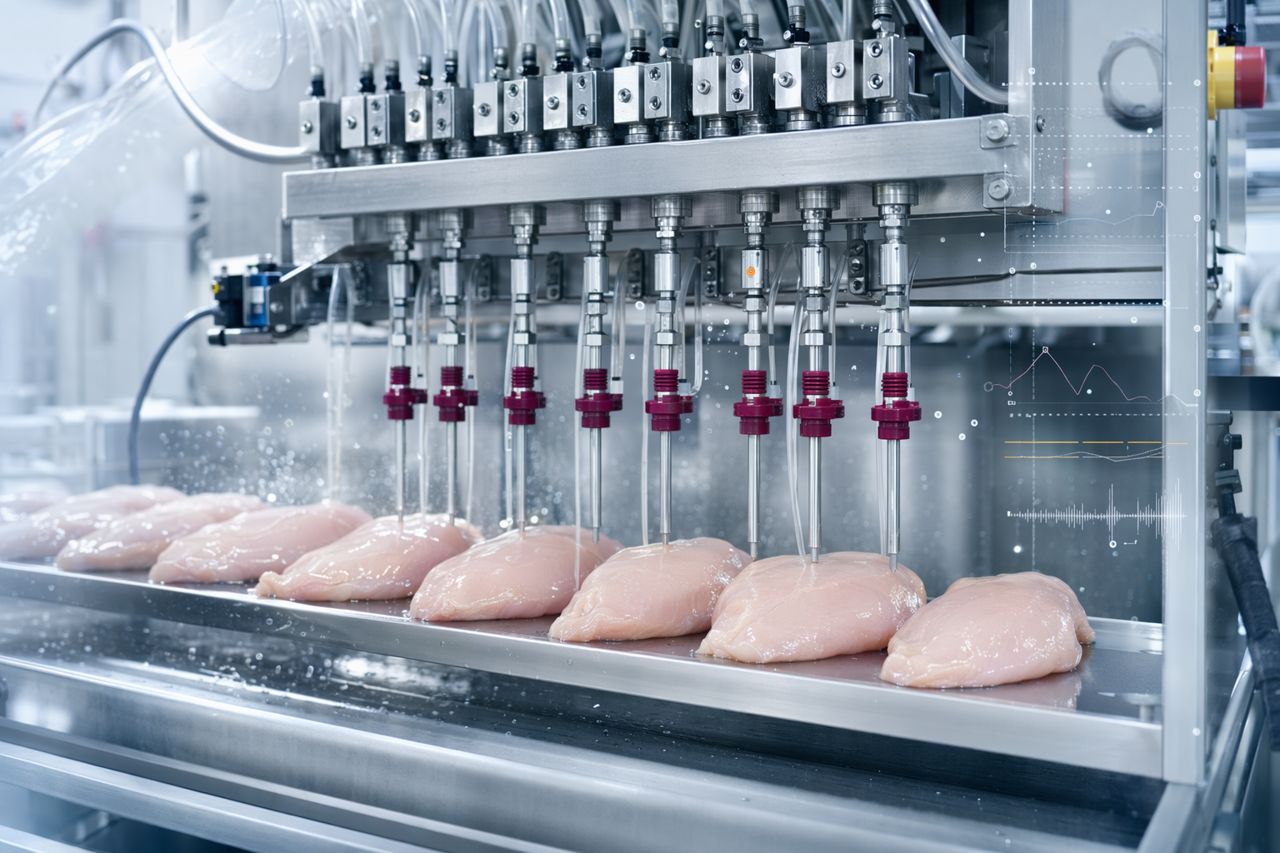
Dans la deuxième transformation de volaille, l’absorption est généralement influencée par les réglages d’injection, le motif des aiguilles, la température de la saumure, l’état de la matière première, le vide et le temps de repos. La rétention est influencée par la fonctionnalité protéique, la structure musculaire, la chimie de la marinade, le profil de barattage, le temps d’attente, le procédé thermique et les manipulations mécaniques.
Si l’essai ne rapporte qu’un seul chiffre de rendement global, l’équipe peut ne pas savoir si le problème vient de l’apport, de la liaison, du développement de la tendreté ou des contraintes process en aval.
Pourquoi l’absorption peut sembler bonne alors que le rendement échoue
Une usine peut obtenir un gain de poids attractif après injection tout en observant de mauvais résultats sur le produit fini. Les causes courantes incluent :
- Charge en surface plutôt que distribution réelle : la marinade pénètre de manière irrégulière, créant des poches humides, des marbrures ou de l’exsudat pendant le transfert.
- Fonctionnalité protéique insuffisante : l’eau et les composants de la saumure ne sont pas retenus pendant le barattage, le refroidissement ou la cuisson.
- Tendérisation trop agressive : la texture s’améliore au départ, mais la mâche devient molle, effilochée ou irrégulière après le temps d’attente.
- Variabilité de la matière première : la taille des filets, la plage de pH, le temps de maturation, la congélation préalable et l’intégrité musculaire modifient la façon dont la marinade se déplace et reste dans la viande.
- Contraintes de manutention sur ligne : convoyeurs, chargeurs, barattes, pompes, trancheurs et étapes de conditionnement peuvent révéler une rétention faible.
L’absorption est un indicateur d’apport process. La rétention est un indicateur de performance du produit fini. Les deux sont nécessaires.
Une méthode plus claire pour concevoir l’essai
1. Définir d’abord l’objectif commercial de tendreté
Avant de choisir une stratégie de dosage enzymatique, un système de saumure ou un programme de barattage, définissez ce que le produit fini doit délivrer :
- mâche cible et tenue au tranchage
- niveau d’exsudat acceptable dans l’emballage
- plage de rendement cuisson
- aspect après refroidissement ou réchauffage
- limites liées à l’étiquetage et aux allégations
- conditions de manipulation chez le client
La tendreté ne doit pas être traitée comme une amélioration vague. Elle doit être liée à une cible de texture pratique que l’usine peut reproduire.
2. Séparer l’absorption à l’injection de la rétention après process
Mesurez les variations de poids à des points de contrôle pertinents plutôt que de vous appuyer sur un seul chiffre final. Par exemple :
- poids de la matière première entrante
- poids après injection
- poids après barattage
- poids après attente ou après refroidissement
- poids après cuisson
- poids du conditionnement final
Cela permet d’identifier plus facilement où le rendement est gagné, perdu ou seulement maintenu temporairement.
3. Stabiliser la chimie de la saumure pendant l’évaluation de l’effet tendérisant
Lorsque trop de variables changent en même temps, l’équipe ne peut pas identifier la cause de l’amélioration ou de l’échec. Pendant la validation enzymatique, maintenez le système de marinade de base aussi constant que possible, sauf si l’objectif de l’essai est spécifiquement une reformulation.
Cela signifie maîtriser le taux de sel, le système avec ou sans phosphate, les composants amidon ou fibres, la charge aromatique, la pression d’injection, le temps de barattage, le niveau de vide, la température, le temps d’attente et le procédé thermique.
4. Suivre la texture et le rendement ensemble
Un essai de tendérisation ne doit pas rechercher la mollesse au détriment d’une structure exploitable. Les transformateurs de volaille ont besoin d’une tendreté qui résiste au passage à l’échelle, pas d’un résultat paillasse qui s’effondre sur la ligne.
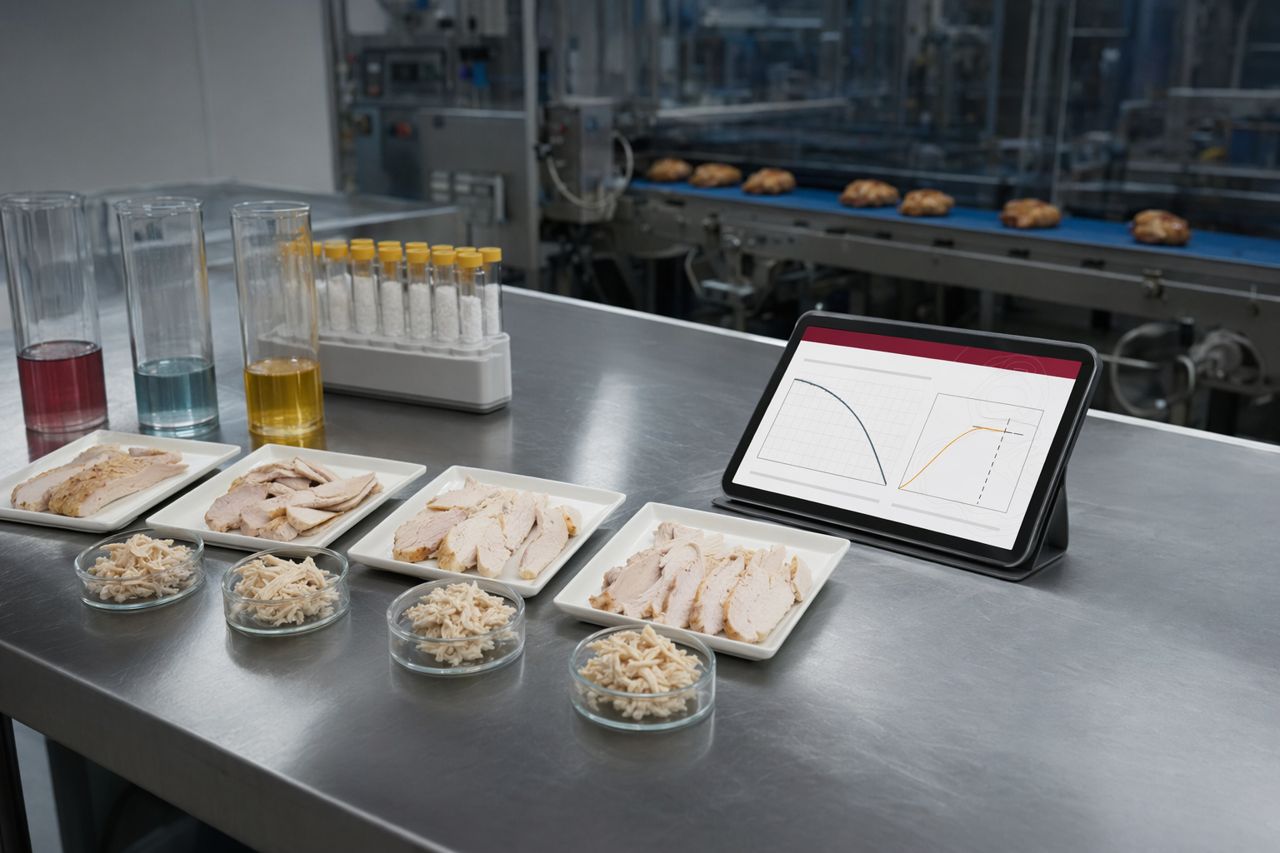
Les observations utiles incluent :
- régularité de la mâche selon les plages de taille des filets
- tenue des tranches cuites
- séparation musculaire visible
- exsudat après stockage réfrigéré
- texture après réchauffage, le cas échéant
- différence sensorielle par rapport au témoin
- répétabilité d’un lot à l’autre
Où interviennent les enzymes
Les systèmes enzymatiques pour la tendérisation de la viande de volaille peuvent soutenir une modification contrôlée de la texture musculaire lorsqu’ils sont adaptés à la matière première, au système de marinade, au profil de température et au temps de process. La valeur commerciale ne consiste pas simplement à rendre la viande plus tendre. Elle consiste à fournir une tendreté répétable tout en protégeant le rendement, l’aspect et la performance de manipulation.
Pour les usines de deuxième transformation de volaille à haut débit, le meilleur programme enzymatique est celui qui s’intègre à la ligne existante avec un minimum de perturbations et des données de validation claires.
FibreYield concentre son accompagnement applicatif sur :
- les objectifs de tendreté par type de produit
- la compatibilité avec les saumures et marinades
- l’adéquation avec les procédés d’injection et de barattage
- la sensibilité au temps d’attente
- le rendement cuisson et la maîtrise de l’exsudat
- les considérations d’étiquetage
- l’accompagnement du passage du pilote à l’usine
Erreur fréquente en essai : considérer l’absorption comme une preuve de rétention
Si un groupe test montre une absorption plus élevée, il est tentant de conclure que la solution fonctionne. Mais l’absorption peut augmenter en raison des conditions d’apport, de la viscosité de la saumure, de l’état de la matière première ou d’une humidité de surface temporaire. Cela ne garantit pas la rétention finale.
La question la plus utile est :
Au point de contrôle commercial final, le produit a-t-il maintenu le rendement et la texture cibles sans créer de défauts en aval ?
C’est ce qui distingue un résultat de laboratoire prometteur d’un procédé de tendérisation prêt pour la production.
Erreur fréquente en essai : surcorriger après un seul lot
La matière première volaille évolue rapidement. Une seule journée de données en usine suffit rarement à verrouiller une formulation. Une meilleure approche consiste à mener un essai structuré sur des plages représentatives de matière première et dans des conditions normales de production.
Cela inclut l’évaluation de :
- fenêtres de production en début et en fin de journée
- différentes plages de taille de filets
- variation normale du refroidissement
- vitesses de ligne réalistes
- manipulations standard par les opérateurs
- conditions réelles de conditionnement et de stockage
L’objectif n’est pas de créer des conditions d’essai parfaites. L’objectif est de prouver le procédé dans les conditions que l’usine utilise réellement.
À quoi ressemble un parcours de validation FibreYield pratique
Un projet type commence par l’exigence du produit fini, et non par une recommandation générique d’ingrédient. À partir de là, FibreYield aide à définir le cadre de l’essai :
- Cartographie de référence : absorption actuelle, rétention, exsudat, texture et profil des défauts.
- Revue de l’adéquation applicative : système de marinade, configuration d’injection, profil de barattage, température et temps d’attente.
- Criblage paillasse ou pilote : resserrer l’approche enzymatique sans perturber la production.
- Conception de l’essai usine : témoins, points de contrôle et critères d’acceptation clairs.
- Accompagnement du passage à l’échelle : ajuster les détails process pour le débit, la variabilité et la répétabilité.
- Transfert commercial : documentation pour les achats, la qualité, la R&D et les opérations en usine.
Cela permet de garder l’essai ancré dans les réalités de l’usine plutôt que dans une performance de laboratoire isolée.
À retenir pour l’acheteur
Si l’absorption et la rétention sont confondues, l’essai peut répondre à la mauvaise question. L’absorption confirme l’apport de marinade. La rétention confirme la valeur du process.
Pour les projets de tendérisation de volaille, séparez les deux, suivez la texture en parallèle du rendement et validez dans des conditions réelles de production. C’est ainsi que les équipes R&D et process réduisent le bruit des essais et avancent plus rapidement vers un résultat commercial répétable.
Demander un devis
Vous préparez un essai de tendérisation de volaille ou de validation du rendement ? FibreYield peut vous aider à adapter l’approche enzymatique à votre produit, à votre ligne et à votre objectif de tendreté.
Demander un devis