Control de purga en packs minoristas de aves marinadas: palancas de proceso antes de reformular
La purga en un pack minorista de aves marinadas no es solo un problema de formulación. A menudo es el resultado visible de la interacción, a lo largo de la línea, de la variación de la materia prima, la distribución de la inyección, las desviaciones de temperatura, la energía de masaje, el tiempo de reposo y la manipulación del envase.
Para los equipos de I+D, calidad y proceso, la pregunta práctica es sencilla: antes de añadir más ligantes, cambiar la lista de ingredientes o aceptar una presentación en estantería más corta, ¿han confirmado que el proceso está dando al sistema muscular una oportunidad justa de retener agua?
FibreYield apoya a las plantas de elaboración secundaria de aves con ablandamiento enzimático y orientación de aplicación desarrollada en torno a objetivos de terneza, funcionalidad proteica, repetibilidad de lote, consideraciones de etiquetado, ensayos de validación y soporte para el escalado. Si está buscando un proveedor de enzimas para el ablandamiento de carne de ave, el control de la purga debería formar parte de la misma conversación de validación.
Por qué la purga aparece tarde
La purga en el envase minorista es frustrante porque suele aparecer después de que la planta ya ha hecho su trabajo: inyectar, masajear, envasar, enfriar, paletizar y despachar. Para cuando el líquido libre es visible en la bandeja, la causa raíz puede estar varios pasos de proceso atrás.
Entre los contribuyentes habituales se incluyen:
- Variación en la carne de pechuga o muslo recibida según edad, comportamiento de pH, condición de recorte e historial previo de enfriamiento
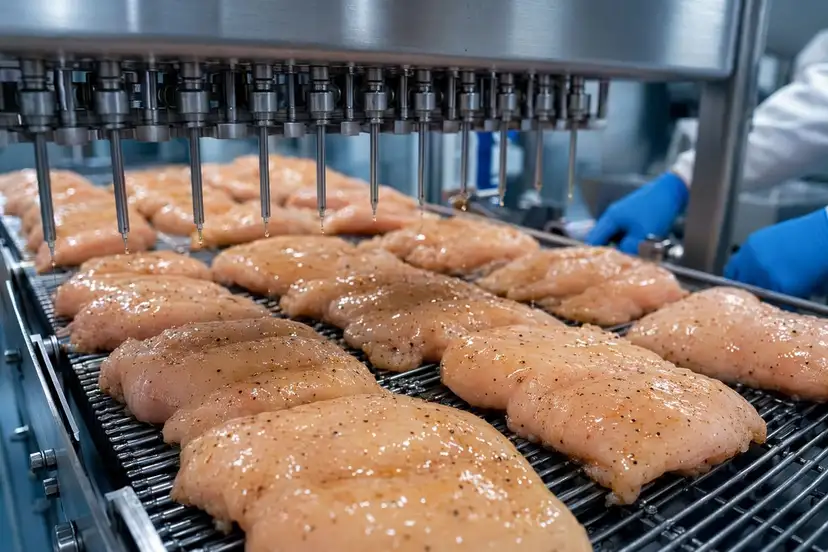
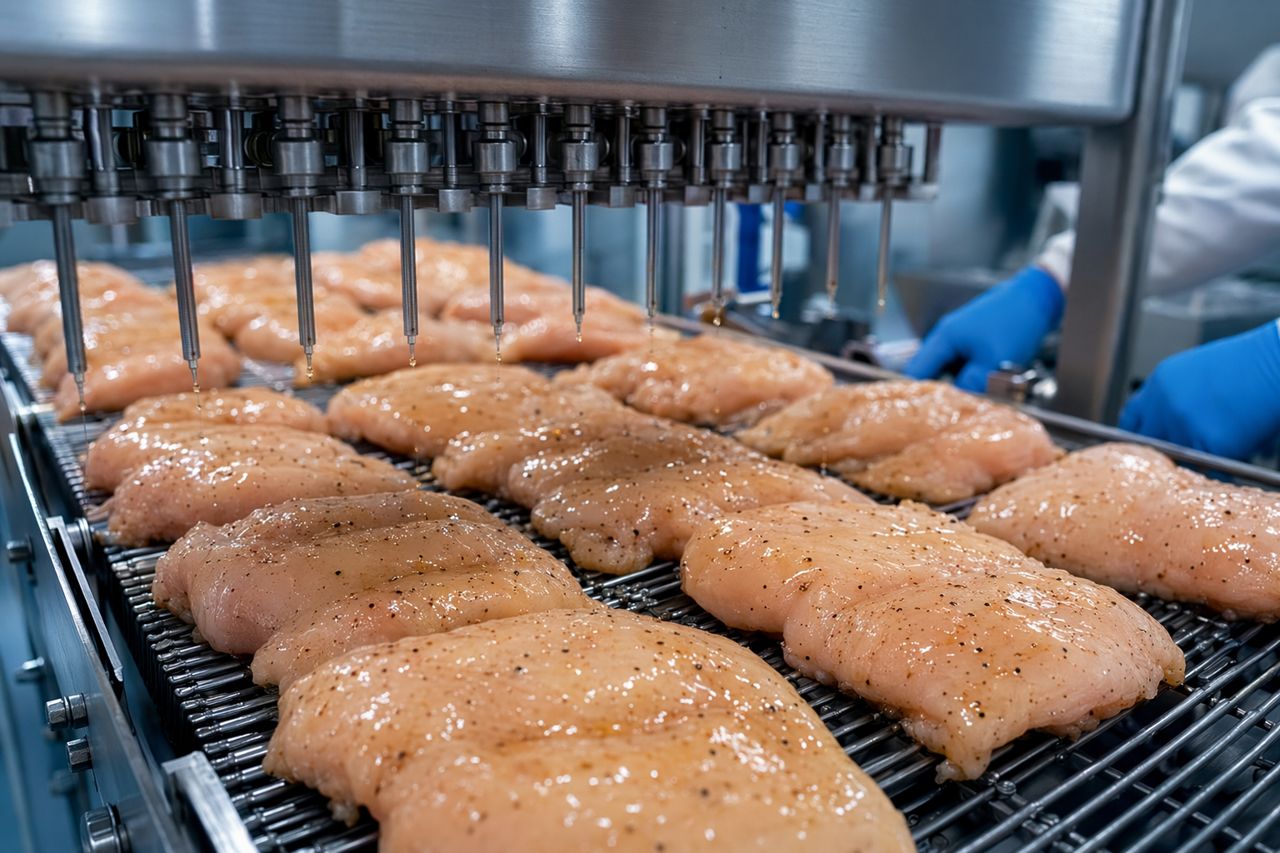
- Captación de inyección inconsistente entre piezas, bastidores o carriles de cinta
- Patrón de agujas o presión que genera canales en lugar de una distribución uniforme
- Temperatura de la marinada que aumenta durante la producción
- Programas de masaje que trabajan en exceso la superficie mientras distribuyen de forma insuficiente en el interior
- Tiempo de reposo corto antes del envasado, lo que obliga a que el equilibrio ocurra dentro de la bandeja
- Condiciones de envasado que amplifican el goteo visible durante la distribución
- Sistemas de ablandamiento que mejoran la mordida, pero no están controlados con suficiente precisión en cuanto a tiempo de contacto y temperatura
Al pack no le importa qué departamento sea responsable de la variable. Solo refleja el equilibrio final de retención de agua.
Empiece por definir la purga como una métrica de planta
Antes de cambiar una formulación, alinee al equipo sobre qué problema se está resolviendo. La purga puede significar cosas diferentes según quién la mida.
Distinciones útiles incluyen:
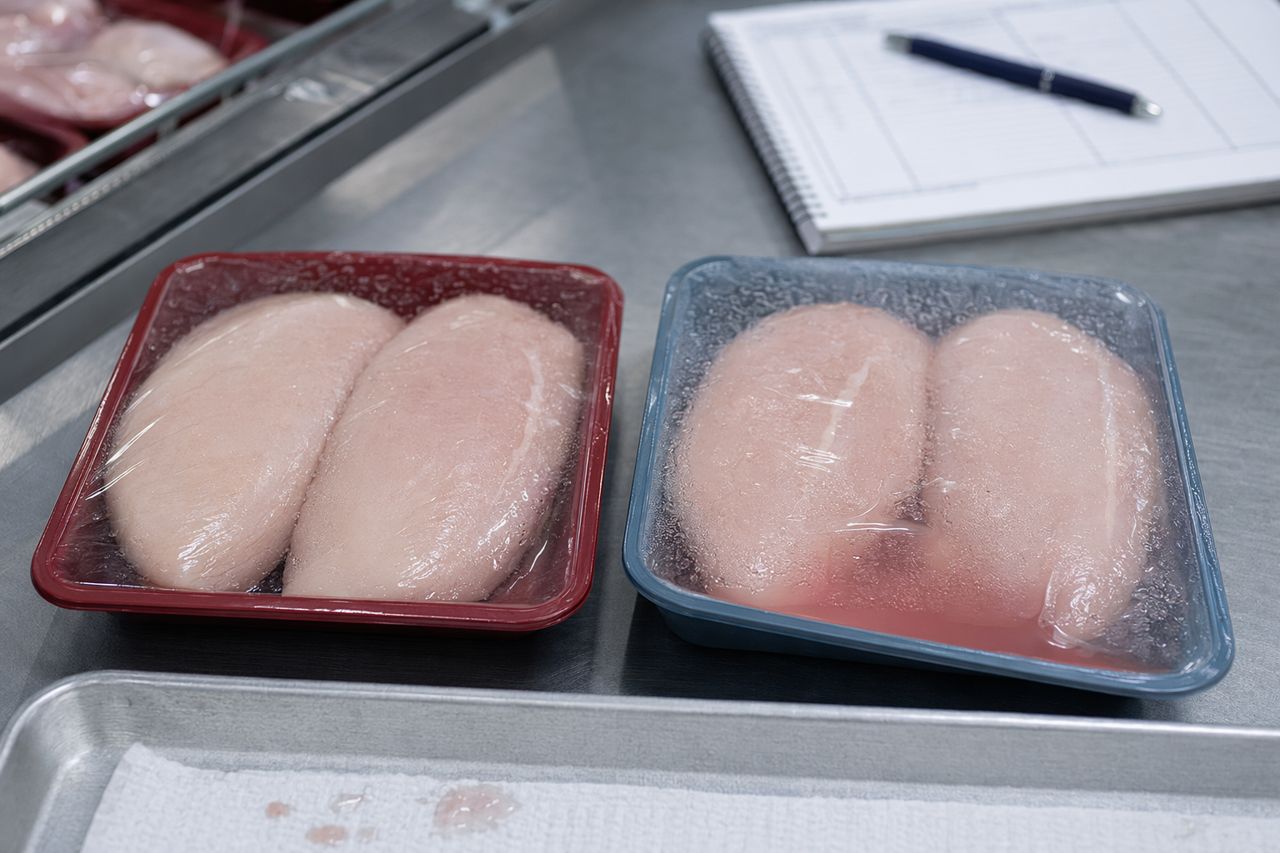
- Líquido libre visible bajo el film superior
- Acumulación de líquido en la almohadilla de la bandeja
- Color o turbidez del exudado
- Purga después de mantenimiento refrigerado
- Purga después de una distribución simulada
- Purga después de verificaciones de abuso de temperatura
- Purga visible para el consumidor frente al fluido total del envase
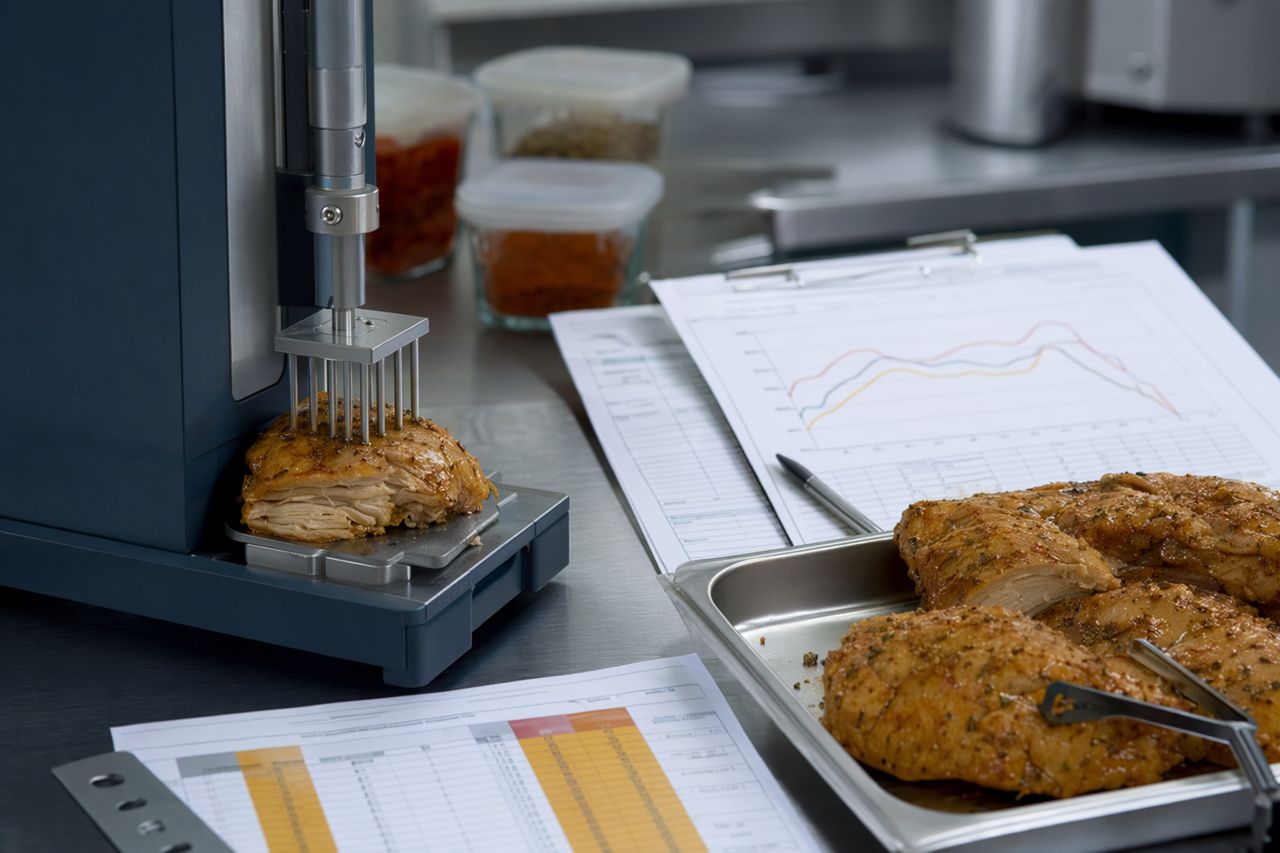
Un plan de validación práctico debería conectar la purga con la textura, el rendimiento de cocción, la aceptación sensorial y la apariencia. Reducir el líquido libre no es una victoria si el producto se vuelve gomoso, queda insuficientemente marinado, demasiado blando o menos repetible a velocidad de línea.
Palancas de proceso que conviene revisar antes de reformular
1. Segmentación de la materia prima entrante
No toda la carne de ave que entra en la línea de elaboración secundaria se comporta igual. Un proyecto de control de purga debería comenzar separando la variación de proceso evitable de la variación biológica inevitable.
Haga seguimiento de la materia prima por proveedor, lote, tamaño del músculo, condición de recorte, temperatura y tiempo desde el deshuesado cuando esté disponible. Si los packs con alta purga se agrupan alrededor de lotes o rangos de tamaño específicos, es posible que la fórmula no sea el primer problema.
2. Uniformidad de inyección, no solo captación promedio
La captación promedio puede parecer aceptable mientras que las piezas individuales están sobreinyectadas o subinyectadas. Esa dispersión importa. Las áreas sobreinyectadas pueden perder líquido; las áreas subinyectadas pueden no alcanzar los objetivos de terneza y sabor.
Revise:
- Estado de las agujas y patrones de obstrucción
- Densidad de carga de la cinta y orientación de las piezas
- Ajustes de presión y estabilidad del flujo de marinada
- Distribución de captación por carril o zona
- Canalización visible o daño superficial
- Temperatura de la marinada al inicio, a mitad y al final de la producción
Para packs minoristas, el objetivo no es la captación máxima. El objetivo es una captación que siga siendo funcional durante el masaje, la espera, el envasado y la distribución.
3. Funcionalidad de la marinada en condiciones reales de planta
Una formulación de banco puede funcionar bien en condiciones controladas y aun así comportarse de manera diferente a velocidad de producción. La sal, el fosfato cuando se utiliza, el almidón, la fibra, los sistemas proteicos, los componentes de sabor y los pasos de ablandamiento enzimático interactúan con el tiempo, la temperatura y la acción mecánica.
Revise la fórmula dentro de la ventana real de la planta:
- Cuánto tiempo se mezcla la marinada antes de usarla
- Si la viscosidad cambia durante la corrida
- Si los sistemas particulados o de especias sedimentan
- Si la recirculación modifica la temperatura
- Si el sistema de ingredientes respalda la estrategia de etiquetado
- Si el paso de ablandamiento es compatible con los tiempos de espera y el control de enfriamiento
Es posible que la reformulación siga siendo necesaria, pero debería basarse en evidencia de la ventana de proceso y no en una única observación de purga.
4. Energía de masaje y temperatura de lote
El masaje debería favorecer la distribución y la funcionalidad proteica. No debería convertirse en daño mecánico no controlado.
Entre las señales de que el programa de masaje necesita revisión se incluyen espuma excesiva, desgarro superficial, recubrimiento desigual, aumento rápido de temperatura, descarga húmeda o amplia variación de textura después de la cocción.
Variables útiles para mapear incluyen:
- Nivel de vacío y consistencia
- Velocidad de rotación y cambios de dirección
- Tamaño de carga frente a la geometría del bombo de masaje
- Tiempo total de masaje e intervalos de reposo
- Temperatura del producto durante y después del masaje
- Tiempo desde la descarga del masaje hasta el envasado
En plantas de alto rendimiento, pequeños cambios de temperatura y tiempo pueden volverse significativos a lo largo de la jornada de producción.
5. Tiempo de reposo antes del envasado minorista
Si el producto pasa directamente del masaje a packs minoristas sellados, la bandeja se convierte en parte del proceso de equilibrio. Eso puede hacer que la purga sea más visible.
Un período de reposo controlado puede ayudar a que el sistema se estabilice antes del envasado. La ventana de reposo adecuada depende del producto, el tamaño de pieza, la marinada, el enfoque de ablandamiento, la capacidad de enfriamiento y los requisitos de rendimiento de la línea. El propósito no es ralentizar la línea innecesariamente. El propósito es evitar enviar al canal minorista un evento de retención de agua aún no finalizado.
6. Simulación de envasado y distribución
Un pack que se ve seco al sellarse aún puede mostrar purga después de la distribución. Evalúe el desempeño del envase bajo condiciones que se parezcan a la ruta hasta el estante.
Considere:
- Selección de bandeja y almohadilla
- Tensión del film e integridad del sellado
- Espacio de cabeza y compresión del pack
- Orientación de las cajas
- Gradientes de temperatura en el palé
- Vibración y manipulación
- Tiempo de permanencia en retail
Si la purga aumenta bruscamente después del transporte simulado, el problema puede ser el estrés mecánico y térmico sobre un sistema de producto marginalmente estable.
Dónde encaja el ablandamiento enzimático
El ablandamiento enzimático puede ayudar a los procesadores de aves a lograr una mordida más consistente, especialmente cuando la variación de la materia prima dificulta alcanzar los objetivos de terneza. Pero el uso de enzimas debe validarse como parte del proceso total, no añadirse como una solución aislada.
La clave es el control. El tiempo de contacto, la temperatura, el tamaño de pieza, la distribución y el enfriamiento posterior influyen en el resultado. Un programa enzimático bien diseñado debería mejorar la terneza sin generar textura excesivamente blanda, goteo excesivo o incertidumbre de lote a lote.
FibreYield trabaja con equipos de elaboración secundaria de aves para definir ventanas de uso prácticas, ejecutar ensayos de planta comparativos y conectar los resultados de textura con la purga, el rendimiento de cocción y los requisitos de etiquetado.
Una estructura práctica de ensayo para control de purga
Un ensayo de planta útil no tiene por qué ser complicado. Sí debe ser disciplinado.
Una estructura típica puede incluir:
- Establecer la línea base actual en varios lotes normales de producción
- Registrar variables de materia prima, inyección, masaje, temperatura, reposo y envasado
- Segmentar los resultados de purga por lote, carril, partida y condición de mantenimiento
- Ajustar una o dos variables de proceso a la vez
- Comparar la purga con terneza, rendimiento de cocción, notas sensoriales y apariencia
- Confirmar que la mejora se mantiene a velocidad de producción
- Bloquear la ventana de proceso antes de realizar cambios de formulación más amplios
Este enfoque ayuda a los equipos a evitar perseguir síntomas. También ofrece a compras, I+D, calidad y operaciones una base compartida para la toma de decisiones.
Cuándo la reformulación es el movimiento correcto
A veces el proceso ya está bien ajustado y la fórmula todavía necesita trabajo. En ese caso, la reformulación es apropiada. Pero debe ser dirigida.
El trabajo potencial de formulación puede involucrar sistemas de retención de agua, equilibrio de sal, estrategia de fosfatos cuando esté permitido, restricciones de etiqueta limpia, contribución proteica, compatibilidad del sistema de sabor o tecnología de ablandamiento. El punto importante es la secuencia: primero entender el proceso, luego reformular con menos incógnitas.
Hable con FibreYield sobre ensayos de ablandamiento sensibles a la purga
Si sus packs minoristas de aves marinadas muestran purga, FibreYield puede ayudar a estructurar una ruta de validación en torno a terneza, rendimiento, apariencia y repetibilidad de proceso. Apoyamos ensayos de aplicación desde la evaluación en banco hasta el escalado en planta, con atención a las restricciones de etiquetado y operación.
Solicite una cotización para compartir el formato de su producto, su proceso actual y la textura objetivo. Le ayudaremos a mapear el siguiente paso práctico de ensayo.