Absorción vs retención de marinada: por qué fallan los ensayos de rendimiento en pollo cuando se mezclan las métricas
Para una planta de procesamiento secundario de aves, la absorción de marinada no es lo mismo que la retención. Mezclar ambas métricas puede hacer que un ensayo de tenderización parezca exitoso en la inyección, pero decepcione durante el masaje, el enfriamiento, la cocción, el loncheado o el envasado final.
Esta distinción es importante cuando se evalúa un proveedor de enzimas para tenderización de carne de ave, se ajusta la composición de la salmuera o se valida una nueva condición de línea. Una cifra alta de absorción puede ocultar una unión débil, riesgo de exudado, desviaciones de textura y un rendimiento final inconsistente.
FibreYield trabaja con equipos de I+D, calidad y procesos de planta para separar las métricas, controlar las variables y construir una ruta práctica de validación desde el ensayo de laboratorio hasta la escala de producción.
La versión corta
La absorción indica qué entró en la carne. La retención indica qué permaneció allí.
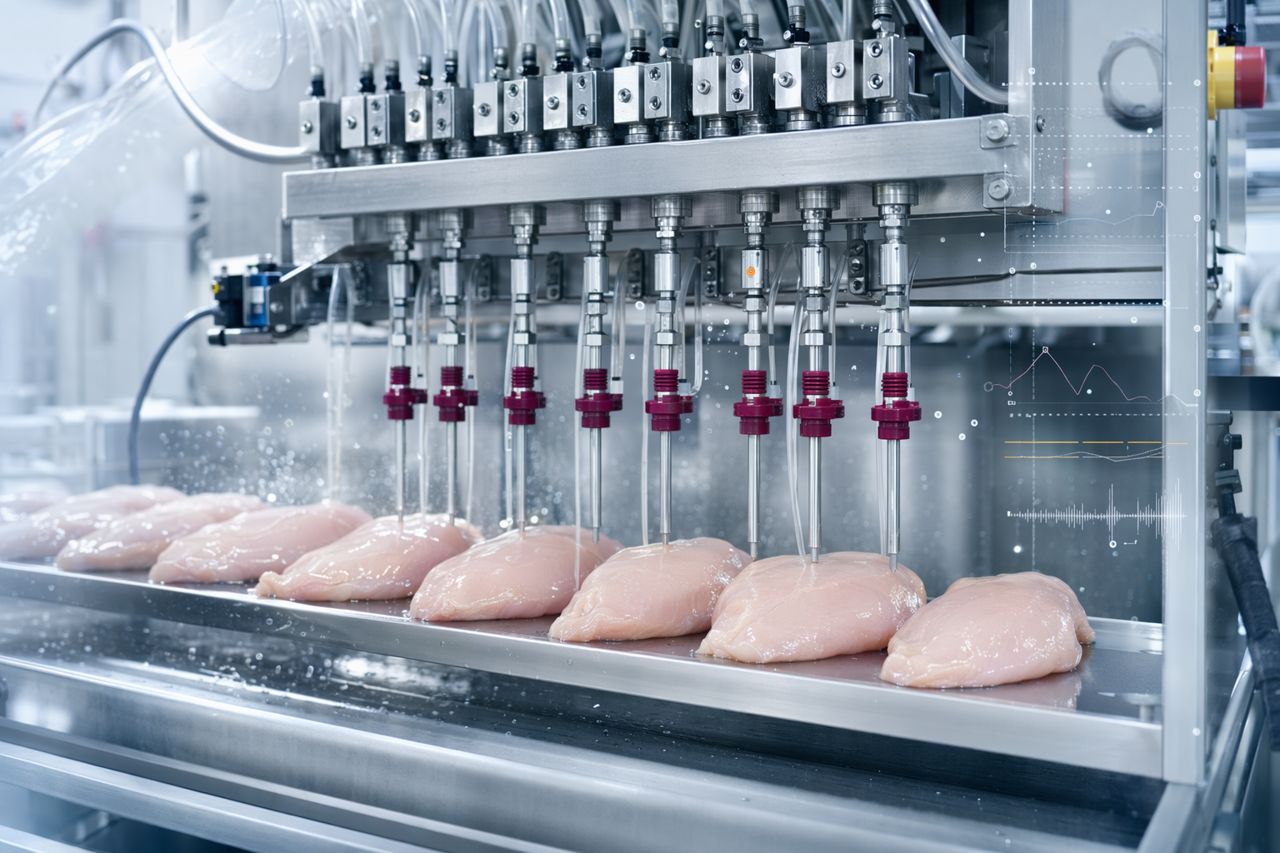
En el procesamiento secundario de aves, la absorción suele estar influida por los ajustes de inyección, el patrón de agujas, la temperatura de la salmuera, la condición de la materia prima, el vacío y el tiempo de reposo. La retención está influida por la funcionalidad proteica, la estructura muscular, la química de la marinada, el perfil de masaje, el tiempo de espera, el proceso térmico y la manipulación mecánica.
Si el ensayo solo informa una cifra de rendimiento combinada, el equipo puede no saber si el problema está en la dosificación, la unión, el desarrollo de la terneza o el estrés del proceso aguas abajo.
Por qué la absorción puede parecer buena mientras el rendimiento sigue fallando
Una planta puede lograr un aumento de peso atractivo después de la inyección y aun así obtener malos resultados finales. Las causas comunes incluyen:
- Carga superficial en lugar de distribución real: la marinada entra de forma desigual, creando bolsas húmedas, vetas o exudado durante la transferencia.
- Funcionalidad proteica insuficiente: el agua y los componentes de la salmuera no se mantienen durante el masaje, el enfriamiento o la cocción.
- Tenderización demasiado agresiva: la textura mejora al principio, pero la mordida se vuelve blanda, irregular o inconsistente después del tiempo de espera.
- Variación de la materia prima: el tamaño de la pechuga, el rango de pH, el tiempo de maduración, la congelación previa y la integridad muscular cambian cómo se mueve y se mantiene la marinada.
- Estrés de manipulación en línea: cintas, cargadores, masajeadoras, bombas, loncheadoras y etapas de envasado pueden dejar en evidencia una retención débil.
La absorción es una métrica de entrega del proceso. La retención es una métrica de desempeño del producto terminado. Ambas son necesarias.
Una forma más clara de diseñar el ensayo
1. Definir primero el objetivo comercial de terneza
Antes de elegir una estrategia de dosificación enzimática, un sistema de salmuera o un programa de masaje, defina qué debe entregar el producto terminado:
- mordida objetivo e integridad de loncha
- exudado aceptable en el envase
- rango de rendimiento de cocción
- apariencia después del enfriamiento o recalentamiento
- límites de etiquetado y declaraciones
- condiciones de manipulación del cliente
La terneza no debe tratarse como una mejora vaga. Debe vincularse a un objetivo práctico de textura que la planta pueda reproducir.
2. Separar la absorción por inyección de la retención posterior al proceso
Mida los cambios de peso en puntos de control significativos en lugar de depender de una sola cifra final. Por ejemplo:
- peso de materia prima entrante
- peso posterior a la inyección
- peso posterior al masaje
- peso posterior al reposo o enfriamiento
- peso posterior a la cocción
- peso final de envasado
Esto facilita ver dónde se gana, se pierde o solo se mantiene temporalmente el rendimiento.
3. Mantener estable la química de la salmuera mientras se prueba el efecto tenderizante
Cuando se mueven demasiadas variables a la vez, el equipo no puede identificar la causa de la mejora o del fallo. Durante la validación enzimática, mantenga el sistema base de marinada lo más constante posible, salvo que el objetivo del ensayo sea específicamente reformular.
Esto significa controlar el nivel de sal, el sistema con fosfatos o sin fosfatos, los componentes de almidón o fibra, la carga de sabor, la presión de inyección, el tiempo de masaje, el nivel de vacío, la temperatura, el tiempo de espera y el proceso térmico.
4. Seguir la textura y el rendimiento en conjunto
Un ensayo de tenderización no debe perseguir la blandura a expensas de una estructura utilizable. Los procesadores avícolas necesitan una terneza que sobreviva al escalado, no un resultado de laboratorio que colapse en la línea.
Las observaciones útiles incluyen:
- consistencia de mordida entre rangos de tamaño de filete
- integridad de la loncha cocida
- separación muscular visible
- exudado después del almacenamiento refrigerado
- textura después del recalentamiento, si corresponde
- diferencia sensorial frente al control
- repetibilidad de lote a lote
Dónde encajan las enzimas
Los sistemas enzimáticos para tenderización de carne de ave pueden apoyar un cambio controlado en la textura muscular cuando se ajustan a la materia prima, al sistema de marinada, al perfil de temperatura y al tiempo de proceso. El valor comercial no consiste simplemente en hacer que la carne sea más blanda. El valor está en entregar una terneza repetible mientras se protegen el rendimiento, la apariencia y el desempeño en manipulación.
Para plantas de procesamiento secundario de aves de alto rendimiento, el mejor programa enzimático es el que se adapta a la línea existente con una interrupción mínima y datos de validación claros.
FibreYield se centra en el soporte de aplicación en torno a:
- objetivos de terneza por tipo de producto
- compatibilidad con salmueras y marinadas
- ajuste al proceso de inyección y masaje
- sensibilidad al tiempo de espera
- rendimiento de cocción y control de exudado
- consideraciones de etiquetado
- soporte de escalado de piloto a planta
Error común en ensayos: tratar la absorción como prueba de retención
Si un grupo de prueba muestra mayor absorción, es tentador asumir que la solución está funcionando. Pero la absorción puede aumentar por las condiciones de entrega, la viscosidad de la salmuera, el estado de la materia prima o la humedad superficial temporal. Eso no garantiza la retención final.
La pregunta más útil es:
En el punto de control comercial final, ¿el producto mantuvo el rendimiento y la textura objetivo sin crear defectos aguas abajo?
Esa es la diferencia entre un resultado de laboratorio prometedor y un proceso de tenderización listo para producción.
Error común en ensayos: sobrecorregir después de un solo lote
La materia prima avícola cambia rápidamente. Un día de datos de planta rara vez es suficiente para fijar una formulación. Un mejor enfoque es ejecutar un ensayo estructurado en rangos representativos de materia prima y condiciones normales de producción.
Esto incluye evaluar:
- ventanas de producción tempranas y tardías
- diferentes rangos de tamaño de filete
- variación normal de enfriamiento
- velocidades de línea realistas
- manipulación estándar por parte de los operadores
- condiciones reales de envasado y almacenamiento
El objetivo no es crear condiciones de prueba perfectas. El objetivo es demostrar el proceso bajo las condiciones en las que la planta realmente opera.
Cómo es una ruta práctica de validación con FibreYield
Un proyecto típico comienza con el requisito del producto terminado, no con una recomendación genérica de ingrediente. A partir de ahí, FibreYield ayuda a definir el marco del ensayo:
- Mapeo de línea base: absorción, retención, exudado, textura y perfil de defectos actuales.
- Revisión de ajuste de aplicación: sistema de marinada, configuración de inyección, perfil de masaje, temperatura y tiempo de espera.
- Cribado en laboratorio o piloto: acotar el enfoque enzimático sin interrumpir la producción.
- Diseño del ensayo en planta: controles, puntos de control y criterios de aceptación claros.
- Soporte de escalado: ajustar los detalles del proceso para rendimiento de línea, variabilidad y repetibilidad.
- Transferencia comercial: documentación para compras, calidad, I+D y operaciones de planta.
Esto mantiene el ensayo anclado en las realidades de la planta, en lugar de depender de un desempeño de laboratorio aislado.
Conclusión para el comprador
Si la absorción y la retención se mezclan, el ensayo puede responder a la pregunta equivocada. La absorción confirma la entrega de la marinada. La retención confirma el valor del proceso.
En proyectos de tenderización avícola, separe ambas métricas, siga la textura junto con el rendimiento y valide bajo condiciones reales de producción. Así es como los equipos de I+D y procesos reducen el ruido del ensayo y avanzan más rápido hacia un resultado comercial repetible.
Solicitar una cotización
¿Está planificando un ensayo de tenderización avícola o de validación de rendimiento? FibreYield puede ayudar a ajustar el enfoque enzimático a su producto, línea y objetivo de terneza.
Solicitar una cotización