Marinadenaufnahme vs. Retention: Warum Geflügel-Ausbeuteversuche scheitern, wenn Kennzahlen vermischt werden
Für einen Geflügel-Weiterverarbeitungsbetrieb ist Marinadenaufnahme nicht dasselbe wie Retention. Werden beide Kennzahlen vermischt, kann ein Zartmachungsversuch bei der Injektion erfolgreich aussehen, später jedoch beim Tumbeln, Kühlen, Garen, Schneiden oder beim Pack-out enttäuschen.
Diese Unterscheidung ist wichtig, wenn Sie einen Enzymlieferanten für die Zartmachung von Geflügelfleisch bewerten, die Lakezusammensetzung anpassen oder eine neue Linienbedingung validieren. Ein hoher Aufnahmewert kann schwache Bindung, Purge-Risiko, Texturabweichungen und eine uneinheitliche Endausbeute verdecken.
FibreYield arbeitet mit F&E-, QS- und Prozess-Teams im Werk zusammen, um die Kennzahlen zu trennen, Variablen zu kontrollieren und einen praxisnahen Validierungspfad vom Laborversuch bis zum Produktionsmaßstab aufzubauen.
Kurzfassung
Die Aufnahme zeigt, was in das Fleisch gelangt ist. Die Retention zeigt, was dort geblieben ist.
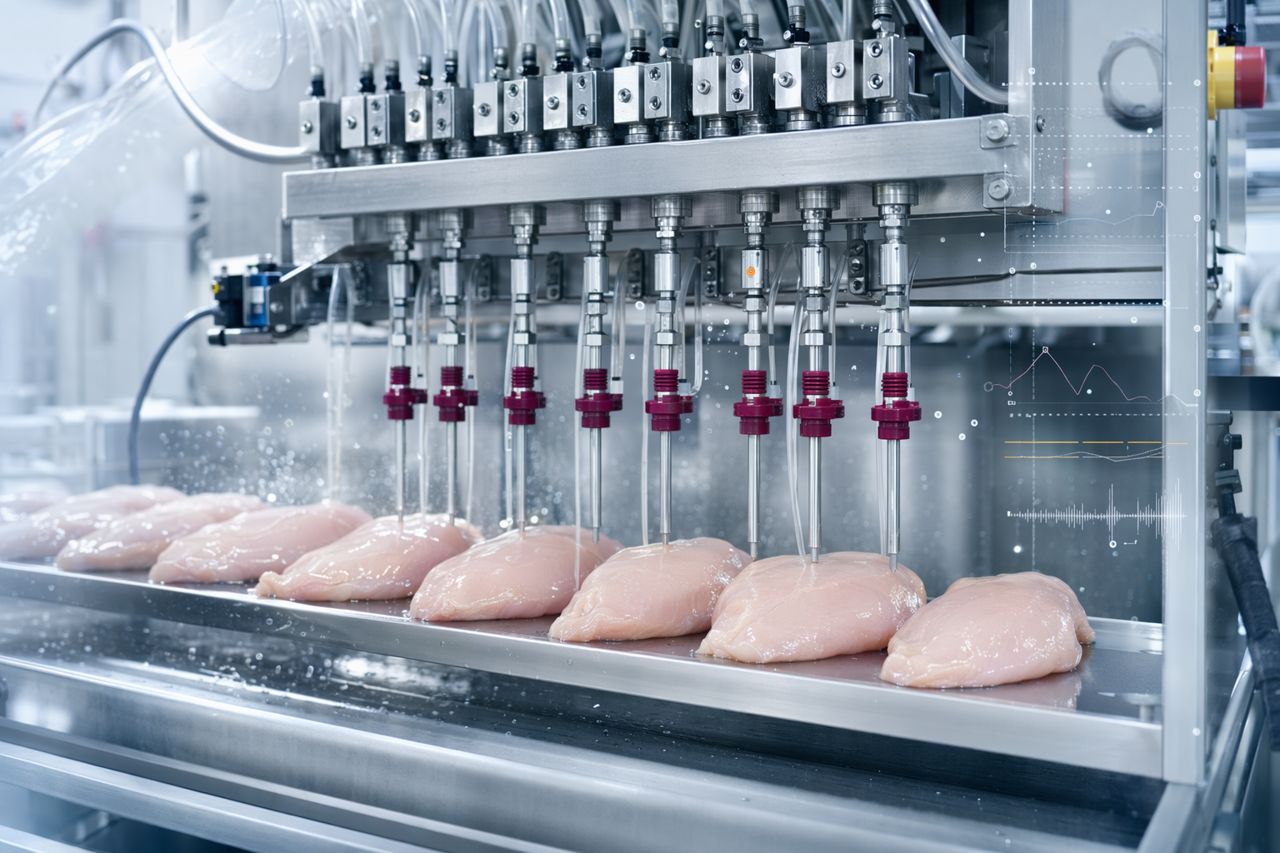
In der Geflügel-Weiterverarbeitung wird die Aufnahme in der Regel durch Injektionseinstellungen, Nadelbild, Laketemperatur, Rohwarenzustand, Vakuum und Verweilzeit beeinflusst. Die Retention wird durch Proteinfunktionalität, Muskelstruktur, Marinadenchemie, Tumbelprofil, Standzeit, thermischen Prozess und mechanische Handhabung beeinflusst.
Wenn der Versuch nur eine kombinierte Ausbeutezahl ausweist, weiß das Team möglicherweise nicht, ob das Problem bei der Einbringung, der Bindung, der Zartheitsentwicklung oder der Prozessbelastung im weiteren Verlauf liegt.
Warum die Aufnahme gut aussehen kann, während die Ausbeute dennoch scheitert
Ein Betrieb kann eine attraktive Gewichtszunahme nach der Injektion erreichen und trotzdem schwache Ergebnisse im fertigen Produkt sehen. Häufige Ursachen sind:
- Oberflächliche Anlagerung statt echter Verteilung: Die Marinade verteilt sich ungleichmäßig und erzeugt nasse Taschen, Streifenbildung oder Purge beim Transfer.
- Unzureichende Proteinfunktionalität: Wasser und Lakebestandteile werden beim Tumbeln, Kühlen oder Garen nicht gehalten.
- Zu aggressive Zartmachung: Die Textur verbessert sich zunächst, der Biss wird nach der Standzeit jedoch weich, ausgefranst oder uneinheitlich.
- Schwankungen der Rohware: Brustgröße, pH-Bereich, Reifezeit, vorheriges Einfrieren und Muskelintegrität verändern, wie sich Marinade bewegt und gehalten wird.
- Belastung durch die Linie: Bänder, Beschicker, Tumbler, Pumpen, Slicer und Pack-off-Schritte können eine schwache Retention sichtbar machen.
Die Aufnahme ist eine Kennzahl für die Prozesseinbringung. Die Retention ist eine Leistungskennzahl des fertigen Produkts. Beide werden benötigt.
Ein saubererer Ansatz für die Versuchsplanung
1. Definieren Sie zuerst das kommerzielle Zartheitsziel
Bevor Enzymdosierungsstrategie, Lakesystem oder Tumbelprogramm ausgewählt werden, sollte klar definiert sein, was das fertige Produkt leisten muss:
- Zielbiss und Scheibenintegrität
- akzeptabler Purge in der Packung
- Bereich der Gar-Ausbeute
- Erscheinungsbild nach dem Kühlen oder Wiedererwärmen
- Grenzen für Deklaration und Claims
- Handhabungsbedingungen beim Kunden
Zartheit sollte nicht als vage Verbesserung behandelt werden. Sie sollte an ein praktisches Texturziel geknüpft sein, das der Betrieb reproduzieren kann.
2. Trennen Sie Injektionsaufnahme von Retention nach dem Prozess
Messen Sie Gewichtsveränderungen an aussagekräftigen Kontrollpunkten, statt sich auf eine einzige Endzahl zu verlassen. Zum Beispiel:
- Rohwareneingangsgewicht
- Gewicht nach der Injektion
- Gewicht nach dem Tumbeln
- Gewicht nach Standzeit oder Kühlung
- Gewicht nach dem Garen
- fertiges Pack-out-Gewicht
So lässt sich leichter erkennen, wo Ausbeute gewonnen, verloren oder nur vorübergehend mitgeführt wird.
3. Halten Sie die Lakechemie stabil, während Sie den Zartmachungseffekt testen
Wenn zu viele Variablen gleichzeitig verändert werden, kann das Team die Ursache für Verbesserung oder Scheitern nicht identifizieren. Während der Enzymvalidierung sollte das Basismarinadensystem möglichst konstant gehalten werden, es sei denn, das Versuchsziel besteht ausdrücklich in einer Rezepturanpassung.
Das bedeutet: Kontrolle von Salzgehalt, Phosphat- oder phosphatfreiem System, Stärke- oder Faserkomponenten, Aromadosierung, Injektionsdruck, Tumbelzeit, Vakuumniveau, Temperatur, Standzeit und thermischem Prozess.
4. Verfolgen Sie Textur und Ausbeute gemeinsam
Ein Zartmachungsversuch sollte nicht Weichheit auf Kosten einer nutzbaren Struktur anstreben. Geflügelverarbeiter benötigen Zartheit, die den Scale-up übersteht, nicht ein Laborergebnis, das auf der Linie zusammenbricht.
Nützliche Beobachtungen sind:
- Bisskonsistenz über verschiedene Filetgrößenklassen hinweg
- Scheibenintegrität nach dem Garen
- sichtbare Muskeltrennung
- Purge nach gekühlter Lagerung
- Textur nach dem Wiedererwärmen, falls relevant
- sensorischer Unterschied gegenüber der Kontrolle
- Wiederholbarkeit von Charge zu Charge
Wo Enzyme ihren Platz haben
Enzymsysteme für die Zartmachung von Geflügelfleisch können eine kontrollierte Veränderung der Muskeltextur unterstützen, wenn sie auf Rohware, Marinadensystem, Temperaturprofil und Prozesszeit abgestimmt sind. Der kommerzielle Wert liegt nicht einfach darin, Fleisch weicher zu machen. Der Wert besteht darin, reproduzierbare Zartheit zu erreichen und gleichzeitig Ausbeute, Erscheinungsbild und Handhabungsleistung zu schützen.
Für Geflügel-Weiterverarbeitungsbetriebe mit hohem Durchsatz ist das beste Enzymprogramm dasjenige, das mit minimaler Störung in die bestehende Linie passt und klare Validierungsdaten liefert.
FibreYield konzentriert sich auf Anwendungsunterstützung rund um:
- Zartheitsziele nach Produkttyp
- Kompatibilität mit Lake und Marinade
- Prozessfit für Injektion und Tumbeln
- Empfindlichkeit gegenüber Standzeiten
- Gar-Ausbeute und Purge-Kontrolle
- Deklarationsaspekte
- Unterstützung beim Scale-up vom Pilot- zum Betriebsmaßstab
Häufiger Versuchsfehler: Aufnahme als Nachweis für Retention behandeln
Wenn eine Testgruppe eine höhere Aufnahme zeigt, liegt die Annahme nahe, dass die Lösung funktioniert. Die Aufnahme kann jedoch aufgrund von Einbringungsbedingungen, Lakeviskosität, Rohwarenzustand oder vorübergehender Oberflächenfeuchte steigen. Das garantiert keine Retention im fertigen Produkt.
Die hilfreichere Frage lautet:
Hat das Produkt am finalen kommerziellen Kontrollpunkt die Zielausbeute und Zieltextur gehalten, ohne nachgelagerte Fehler zu erzeugen?
Das ist der Unterschied zwischen einem vielversprechenden Laborergebnis und einem produktionsreifen Zartmachungsprozess.
Häufiger Versuchsfehler: Überkorrektur nach einer Charge
Geflügelrohware verändert sich schnell. Ein einzelner Tag mit Betriebsdaten reicht selten aus, um eine Rezeptur festzulegen. Besser ist ein strukturierter Versuch über repräsentative Rohwarenbereiche und normale Produktionsbedingungen hinweg.
Dazu gehört die Bewertung von:
- frühen und späten Produktionsfenstern
- unterschiedlichen Filetgrößenbereichen
- normaler Kühlvariation
- realistischen Liniengeschwindigkeiten
- standardmäßiger Bedienerhandhabung
- tatsächlichen Verpackungs- und Lagerbedingungen
Das Ziel ist nicht, perfekte Testbedingungen zu schaffen. Das Ziel ist, den Prozess unter den Bedingungen nachzuweisen, unter denen der Betrieb tatsächlich arbeitet.
Wie ein praxisnaher FibreYield-Validierungspfad aussieht
Ein typisches Projekt beginnt mit der Anforderung an das fertige Produkt, nicht mit einer generischen Zutatenempfehlung. Von dort aus hilft FibreYield dabei, den Versuchsrahmen zu definieren:
- Baseline-Mapping: aktuelle Aufnahme, Retention, Purge, Textur und Fehlerprofil.
- Prüfung des Application Fit: Marinadensystem, Injektionssetup, Tumbelprofil, Temperatur und Standzeit.
- Labor- oder Pilot-Screening: Eingrenzung des Enzymansatzes ohne Störung der Produktion.
- Versuchsdesign im Werk: klare Kontrollen, Kontrollpunkte und Akzeptanzkriterien.
- Scale-up-Unterstützung: Anpassung von Prozessdetails für Durchsatz, Variabilität und Wiederholbarkeit.
- Kommerzielle Übergabe: Dokumentation für Einkauf, QS, F&E und Betriebsabläufe.
So bleibt der Versuch in der Realität des Werks verankert, statt sich auf isolierte Laborleistung zu stützen.
Fazit für Einkäufer
Wenn Aufnahme und Retention miteinander vermischt werden, kann der Versuch die falsche Frage beantworten. Die Aufnahme bestätigt die Marinadeneinbringung. Die Retention bestätigt den Prozesswert.
Bei Projekten zur Zartmachung von Geflügel sollten beide getrennt werden. Verfolgen Sie die Textur parallel zur Ausbeute und validieren Sie unter realen Produktionsbedingungen. So reduzieren F&E- und Prozess-Teams Versuchsstörungen und gelangen schneller zu einem reproduzierbaren kommerziellen Ergebnis.
Angebot anfordern
Planen Sie einen Versuch zur Zartmachung von Geflügel oder zur Ausbeutevalidierung? FibreYield kann dabei helfen, den Enzymansatz auf Ihr Produkt, Ihre Linie und Ihr Zartheitsziel abzustimmen.
Angebot anfordern